
Opublikowano: 11 maja 2026 r.
Autor: Yanwei Hu, ekspert techniczny w Cymber Metal
Dzień dobry wszystkim,
Tutaj Yanwei Hu z Cymber Metal.
Kiedy inżynierowie zawężają wybór między miedzią berylową a brązem fosforowym do precyzyjnych komponentów, wybór zazwyczaj sprowadza się do kilku kluczowych pytań: Czy ta część wytrzyma miliony cykli zginania? Czy musi przewodzić prąd bez przegrzewania? Czy utrzyma siłę sprężyny pod obciążeniem termicznym?
Miedź berylowa C17200 i brąz fosforowy C51000/C52100 to sprawdzone stopy na bazie miedzi, stosowane w złączach, sprężynach, tulejach i stykach elektrycznych.niewymienne. Wybór niewłaściwego rozwiązania często prowadzi do iteracji prototypów, przeróbek, a w najgorszych przypadkach – awarii w terenie.
W Cymber Metal mamy w magazynie oba stopy w gatunkach z certyfikatem ASTM i co tydzień obrabiamy je na gotowo, tworząc gotowe elementy. Oto, co pokazują rzeczywiste dane i doświadczenia z hali produkcyjnej.
Wytrzymałość mechaniczna: czym właściwie różnią się materiały C17200 i C51000?
Wytrzymałość na rozciąganie i granica plastyczności według odpuszczania
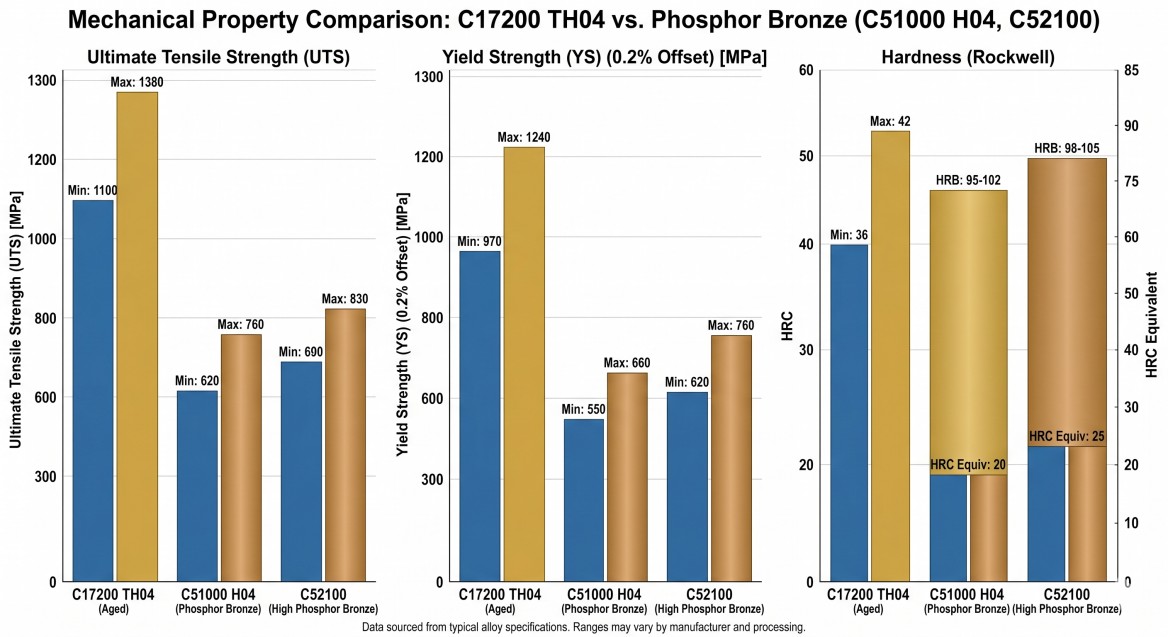
Stal C17200 w stanie topniejącym TH04 osiąga 1240–1520 MPa UTS (około 180–220 ksi), a jej granica plastyczności sięga 1210 MPa. Stal C51000 w stanie twardym H04 osiąga maksymalną wytrzymałość na poziomie 550–760 MPa. Stal C52100 (8% cyny) osiąga nieco wyższą wytrzymałość na poziomie 690–860 MPa.
Miedź berylowa może dostarczyć1,4–2× wyższyWytrzymałość na rozciąganie w zależności od porównywanych stanów utwardzenia. Praktyczna wartość, którą zaprojektujesz, zależy wyłącznie od stanu utwardzenia — hartowany metodą walcowania TD02 i całkowicie starzony TH04 to znacząco różne materiały, nawet o tym samym stanie utwardzenia.
Twardość, moduł sprężystości i implikacje konstrukcyjne sprężyn
Moduł sprężystości ma bezpośredni wpływ na konstrukcję sprężyny. C17200 ma współczynnik sprężystości 125–131 GPa; brąz fosforowy ma współczynnik 103–117 GPa. Wyższy moduł oznacza więcej zmagazynowanej energii na jednostkę ugięcia, co przekłada się na sztywniejszą sprężynę przy tej samej geometrii.
Twardość przedstawia podobny obraz: C17200 TH04 osiąga poziom Rockwell C38–44, podczas gdy C51000 H04 osiąga poziom Rockwell B70–85. Ta różnica ma mierzalny wpływ na odporność tulei na zużycie.
Brąz fosforowy nie jest po prostu „słabszy” – reprezentuje kompromis między niższą wytrzymałością a większą ciągliwością. C51000 w stanie wyżarzonym osiąga wydłużenie na poziomie 40–60%, w porównaniu z zaledwie 2–15% w przypadku BeCu przy maksymalnej wytrzymałości. Gdy zastosowanie wymaga ciasnych geometrii formowanych i umiarkowanych obciążeń mechanicznych, ciągliwość staje się istotną właściwością.
Trwałość zmęczeniowa i wydajność obciążenia cyklicznego
Limity wytrzymałości i dane krzywej SN
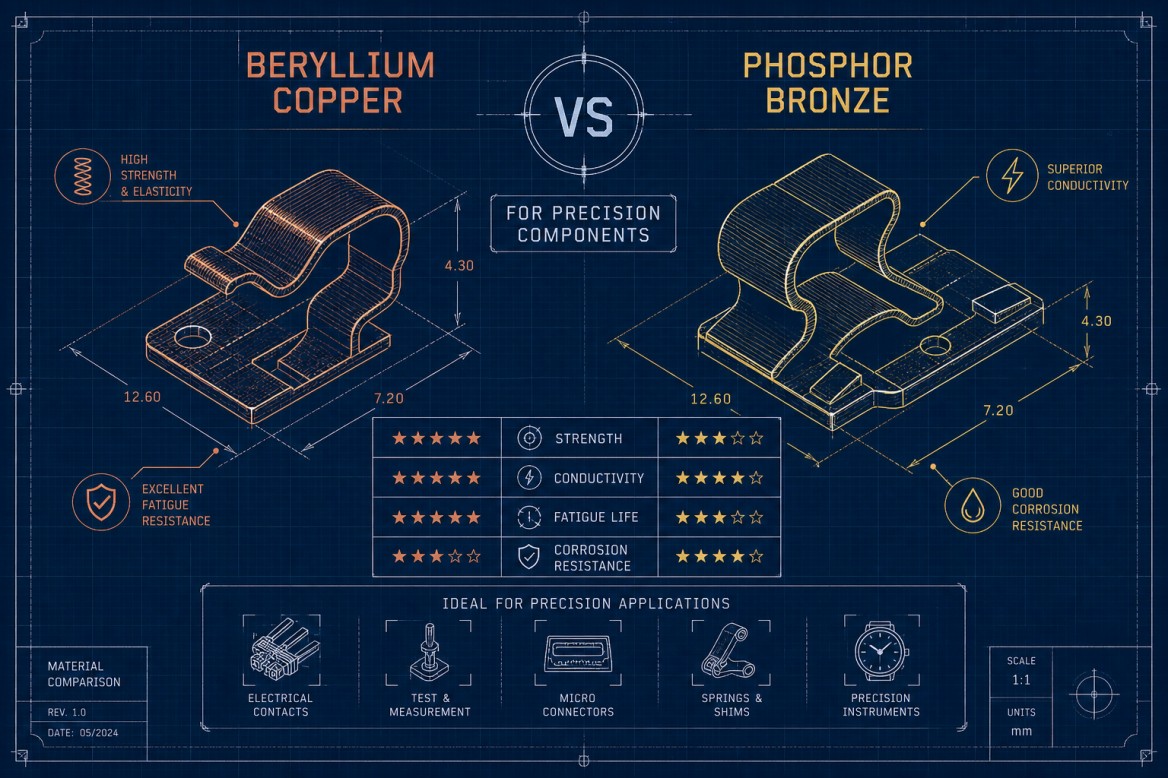
Najważniejszą wartością w tym porównaniu jest trwałość zmęczeniowa. W testach zmęczeniowych zginania obrotowego, stop BeCu 25 wykazał znacznie dłuższą trwałość zmęczeniową niż brąz fosforowy w równoważnych warunkach naprężeń cyklicznych – często kilkukrotnie większą przy porównywalnych amplitudach naprężeń.
Stop C17200 charakteryzuje się wytrzymałością graniczną wynoszącą około 442 MPa przy 10⁷ cyklach gięcia obrotowego w temperaturze pokojowej, spadającą do około 400 MPa w temperaturze 350°C i 272 MPa w temperaturze 450°C, gdzie przejścia fazowe osłabiają granice ziaren. Brąz fosforowy nie ma jasno określonej wytrzymałości granicznej w tym zakresie.
ZobaczDane ASM International dotyczące miedzi berylowejaby uzyskać szczegółowe dane dotyczące zachowania materiału i zmęczenia podczas porównywania tych stopów.
Nachylenie krzywej SN określa margines projektowy. Krzywa BeCu opada bardziej stopniowo, zapewniając znaczącą trwałość zmęczeniową przy niższych naprężeniach. Brąz fosforowy osiąga punkt krytyczny wcześniej, co oznacza, że naprężenia projektowe muszą zostać znacznie zredukowane, aby osiągnąć ten sam cel cykli przy założeniu 10 milionów cykli.
Zestaw relaksacyjny i wiosenny
Relaksacja naprężeń zwiększa przewagę BeCu poza surowe dane dotyczące zmęczenia. Pod wpływem długotrwałego obciążenia lub cykli termicznych, brąz fosforowy traci z czasem siłę sprężystości. BeCu zachowuje swoje właściwości mechaniczne powyżej 300°C – co jest kluczowe dla sprężyn przekaźników, styków złączy poddawanych powtarzającym się cyklom termicznym oraz przełączników o wysokiej częstotliwości, gdzie uszkodzenie sprężyny jest rzeczywistym objawem awarii, a nie tylko wynikiem laboratoryjnym.
Porównanie przewodności elektrycznej i cieplnej
Wartości IACS i co powoduje tę lukę
Stop C17200 w stanie postarzanym zapewnia 22–60% IACS, w zależności od stanu utwardzenia i cyklu starzenia. Brąz fosforowy C51000 charakteryzuje się zazwyczaj wartością IACS na poziomie 12–20%, przy czym reprezentatywna wartość wynosi około 15%.
Różnica ta wynika bezpośrednio ze składu stopu: beryl w ilości 1,8–2% powoduje mniejsze rozerwanie sieci krystalicznej miedzi niż cyna w ilości 5–10% w połączeniu z fosforem. Przewodność cieplna podlega tej samej zależności zgodnie z prawem Wiedemanna-Franza. Na podstawie tych wartości IACS, BeCu ma wartość około 130–170 W/m·K, podczas gdy brąz fosforowy ma wartość około 40–70 W/m·K.
Aby uzyskać zwięzły przegląd przewodności miedzi berylowej i wskazówek dotyczących zastosowań, zapoznaj się z tym podsumowaniem materiału:Przegląd miedzi berylowej AZoM.
Dopasowanie przewodności do typu komponentu
W przypadku styków i sprężyn przekaźników przewodzących znaczący prąd, przewaga BeCu w zakresie przewodności jest bezpośrednio funkcjonalna. Wyższa przewodność oznacza mniejsze nagrzewanie rezystancyjne, co wydłuża żywotność styków i zmniejsza naprężenia termiczne przyspieszające zmęczenie.
W przypadku przepustów i podkładek ciernych przewodność nie ma znaczenia. Zasada jest prosta: jeśli w specyfikacji występuje obciążalność prądowa lub rozpraszanie ciepła, przewodność jest zmienną decyzyjną. Jeśli nie, należy ją pominąć w porównaniu i pozwolić, aby cena przeważyła.
Wymagania dotyczące obrabialności, formowalności i obróbki cieplnej
Harmonogramy obróbki cieplnej i ograniczenia formowania
Stal C17200 wymaga dwuetapowego procesu termicznego: wyżarzania w roztworze w temperaturze 800–850°C, a następnie utwardzania starzeniowego w temperaturze 315°C przez 2–3 godziny, aby osiągnąć maksymalną wytrzymałość. Proces ten znacznie komplikuje pracę stali – harmonogram pracy pieca, czas hartowania i ryzyko przestarzenia.
Brąz fosforowy uzyskuje swoje właściwości użytkowe wyłącznie poprzez redukcję na zimno. C51000 i C52100 wymagająbrak cyklu starzeniacokolwiek.
Aby zapoznać się z praktycznym, ukierunkowanym na zastosowanie odniesieniem do obróbki cieplnej dla C17200, zapoznaj się z tym przewodnikiem technicznymobróbka cieplna C17200.
Granice formowania różnią się w zależności od stopu i stanu. Stal C17200 najlepiej formować w stanie wyżarzonym przed starzeniem; gięcie po pełnym starzeniu w stanie TH04 wiąże się z ryzykiem pęknięć, szczególnie na promieniu zewnętrznym. Brąz fosforowy w stanie O pozwala na zmniejszenie promienia gięcia do 0–1T; w stanie H04 wzrasta on do 4–6T dla C510 i 6–8T dla C521.
Zalecenia dotyczące obróbki i bezpieczeństwo berylu
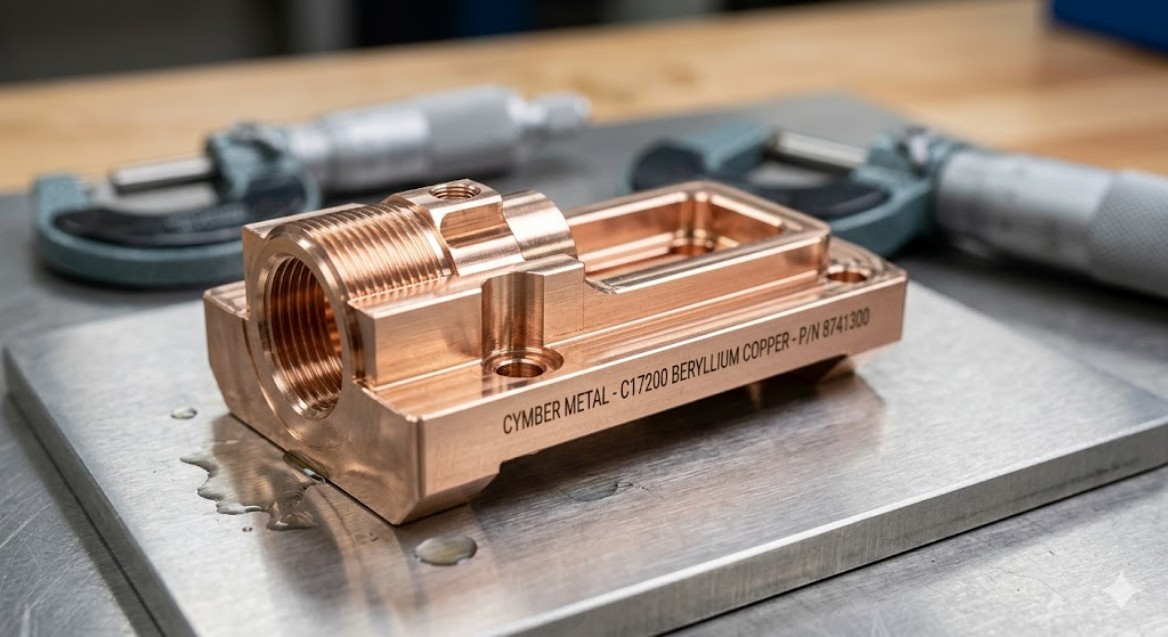
Obróbka C17200 z użyciem narzędzi węglikowych o wydajności 150–350 SFM z chłodzeniem zalewowym. Tam, gdzie pozwala na to przepływ procesu, obróbka wstępna: wyżarzany materiał jest bardziej miękki, zapewnia czystsze formowanie wiórów i znacznie wydłuża żywotność narzędzia.
Zagrożenie berylem wymaga bezpośredniego postępowania, a nie przypisu. Pył berylu pochodzący z obróbki BeCu stanowi poważne zagrożenie wdychania i jest uznanym czynnikiem rakotwórczym przy długotrwałym narażeniu. Aktualny dopuszczalny limit narażenia OSHA wynosi 0,2 μg/m³ TWA, przy poziomie działania 0,1 μg/m³. Lokalna wentylacja wyciągowa, filtr HEPA, obudowy inżynieryjne i certyfikowane procedury postępowania są obowiązkowe.
Inżynierowie zlecający obróbkę CNC dostawcy działającemu zgodnie z protokołami, eliminują ten problem z własnego zakładu. Procesy obróbki CNC firmy Cymber Metal są dostosowane do tych wymagań.
Aby dowiedzieć się więcej na temat oczekiwań regulacyjnych i normy OSHA dotyczącej berylu, zapoznaj się z tym podsumowaniem branżowym:Wytyczne OSHA dotyczące normy berylu.
Koszt, czas realizacji i zaopatrzenie w 2026 r.
BeCu charakteryzuje się znaczną przewagą nad brązem fosforowym – wyższą o około 25–40% – ze względu na stężenie berylu w surowcu oraz regulacyjne koszty przetwarzania. Koszty produkcji brązu fosforowego znacząco wzrosły w latach 2025–2026, a wysokie ceny miedzi i cyny prawdopodobnie utrzymają się. Podaż BeCu jest ograniczona, a terminy realizacji zamówień wydłużają się, gdy popyt na te same certyfikowane materiały konkuruje z sektorem motoryzacyjnym, lotniczym i obronnym.
W przypadku małych i średnich serii produkcyjnych złożoność procesu zaopatrzenia generuje ukryte koszty. Pozyskiwanie certyfikowanych taśm C17200 lub C51000, a następnie kwalifikacja oddzielnego dostawcy obróbki CNC wiąże się z dodatkowymi kosztami koordynacji, dodatkowymi punktami kontroli jakości i dłuższymi cyklami zmian inżynieryjnych.
W Cymber Metal posiadamy w magazynie oba stopy w gatunkach certyfikowanych przez ASTM/AMS i produkujemy gotowe, precyzyjne komponenty w jednym zakładzie. Możesz zapoznać się z pełną ofertąmiedź berylowazakres tutaj:Produkty z miedzi beryloweji naszbrąz fosforowy i stopy brązuopcje tutaj:Brąz fosforowy.
Miedź berylowa kontra brąz fosforowy – praktyczne ramy decyzyjne
Decyzja o wyborze stopu zależy od trzech pytań:
- Jakiej odporności na obciążenia cykliczne i zmęczenie wymaga dany element?
- Czy komponent przewodzi prąd, czy wymaga zarządzania temperaturą?
- Jaka jest całkowita tolerancja kosztów, wliczając w to obróbkę mechaniczną i narzut na zgodność?
| Typ aplikacji | Zalecany stop | Główny powód |
|---|---|---|
| Sprężyny przekaźnikowe, styki migowe o dużej liczbie cykli | C17200 | Dominującym typem uszkodzenia jest uszkodzenie sprężyny pod wpływem temperatury |
| Precyzyjne złącza w wymagających środowiskach termicznych | C17200 | Zarówno trwałość zmęczeniowa, jak i przewodność mają kluczowe znaczenie |
| Tuleje łożyskowe i podkładki oporowe | C51000 / C52100 | Zmęczenie i przewodnictwo nie są ograniczające; koszt i możliwość formowania przemawiają za brązem fosforowym |
| Styki sprężynowe o niższej częstotliwości | C51000 / C52100 | Liczba cykli w zakresie brązu fosforowego |
| Styki złącza o średniej wytrzymałości | Albo (na podstawie analizy) | Zależy od liczby cykli i aktualnego obciążenia |
Dwa najczęstsze błędne osądy idą w przeciwnych kierunkach: określenie brązu fosforowego dla sprężyny o dużej liczbie cykli i obserwowanie jej przedwczesnego zużycia lub określenie C17200 dla tulei niemającej żadnych wymagań dotyczących przewodności ani zmęczenia i zapłacenie 40% premii za zerowy wzrost wydajności.
Często zadawane pytania
Czy miedź berylowa jest mocniejsza od brązu fosforowego?Tak, znacząco. C17200 w stanie TH04 o maksymalnym starzeniu osiąga 1240–1520 MPa UTS w porównaniu do 550–760 MPa dla C51000 w stanie H04 — około 1,4–2 razy więcej, w zależności od porównywanych stanów odpuszczenia. Brąz fosforowy kompensuje to wyższą ciągliwością (40–60% wydłużenia w porównaniu z 2–15% dla BeCu przy maksymalnej wytrzymałości), co czyni go lepszym rozwiązaniem tam, gdzie wymagane jest ciasne formowanie.
Który stop ma lepszą trwałość zmęczeniową w zastosowaniach sprężynowych o dużej liczbie cykli?Miedź berylowa. C17200 wykazuje granicę wytrzymałości około 442 MPa przy 10⁷ cyklach zginania obrotowego w temperaturze pokojowej. Brąz fosforowy nie ma ściśle określonej granicy wytrzymałości przy równoważnych poziomach naprężeń.
Czy brąz fosforowy można bezpiecznie obrabiać maszynowo bez zachowania specjalnych środków ostrożności?Tak. Brąz fosforowy nie stwarza znaczącego zagrożenia dla dróg oddechowych podczas standardowej obróbki. Miedź berylowa wymaga ścisłej kontroli (OSHA PEL 0,2 μg/m³ TWA). Zlecenie obróbki BeCu certyfikowanemu dostawcy eliminuje ten ciężar zgodności z przepisami w Państwa zakładzie.
Kiedy brąz fosforowy ma większy sens niż miedź berylowa?W zastosowaniach, w których nie ma wysokich wymagań dotyczących zmęczenia materiału lub parametrów przewodzenia prądu — tuleje, podkładki oporowe, wsporniki formowane, styki sprężynowe o niższej częstotliwości — brąz fosforowy zazwyczaj zapewnia odpowiednią wydajność przy kosztach materiału niższych o 25–40% i bez konieczności stosowania cyklu obróbki cieplnej.
Czy mogę zamówić od jednego dostawcy obróbkę skrawaniem obu stopów w celu uzyskania gotowych części?Tak. Cymber Metal posiada w magazynie gatunki stali C17200 i C51000/C52100 z certyfikatem ASTM/AMS i produkuje gotowe, precyzyjne komponenty we własnym zakresie. Jeden dostawca materiałów i obróbki mechanicznej redukuje koszty kwalifikacji i przyspiesza cykle zmian inżynieryjnych.
Ostatnie myśli
Wybór między miedzią berylową a brązem fosforowym w przypadku precyzyjnych elementów sprowadza się do trzech wzajemnie powiązanych czynników: trwałości zmęczeniowej, wymagań dotyczących przewodności oraz całkowitego kosztu eksploatacji. BeCu przoduje pod względem wytrzymałości, trwałości zmęczeniowej i przewodności. Brąz fosforowy przoduje pod względem kosztów, podatności na formowanie i prostoty procesu.
Wybierz odpowiedni stop przed cięciem metalu. Powyższe liczby stanowią podstawę do podjęcia tej decyzji.
W Cymber Metal posiadamy oba stopy w sprawdzonych stanach magazynowych i obrabiamy je na gotowo, bez konieczności korzystania z usług drugiego dostawcy. Właściwy dobór materiału na tym etapie przynosi większe korzyści niż jakakolwiek późniejsza optymalizacja kosztów.
Gotowy do przejrzenia rysunku? Prześlij go nam – udzielimy Ci konkretnych, praktycznych porad dotyczących odpowiedniego stopu, realistycznych tolerancji i przejrzystego harmonogramu.
Skontaktuj się z nami, aby uzyskać wsparcie w zakresie precyzyjnych komponentów ze stopów miedzi
Czas publikacji: 11 maja 2026 r.