
Opublikowano: 7 czerwca 2026 r.
Autor: Yanwei Hu, ekspert techniczny w Cymber Metal
Dzień dobry wszystkim,
Tutaj Yanwei Hu z Cymber Metal.
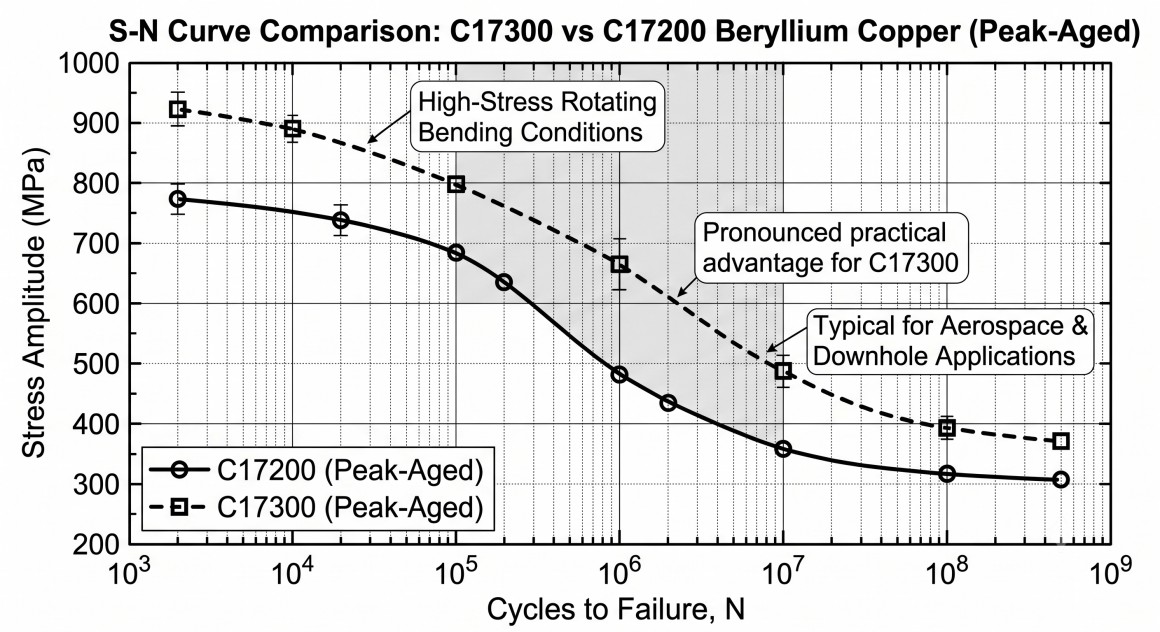
Osiemnaście miesięcy temu amerykański wykonawca zbrojeń dostarczył nam uszkodzony pakiet sprężyn z miedzi berylowej C17200 z modułu awionicznego o wysokich wibracjach. Części zostały określone jako poddane maksymalnemu starzeniu z wytrzymałością na rozciąganie 1200 MPa i miały przetrwać 10^7 cykli przy naprężeniu zmiennym 450 MPa. Uszkodzenia nastąpiły przy 2,3 × 10^6 cykli z klasycznymi prążkami zmęczeniowymi, które powstały w miejscach śladów po narzędziach pozostałych po konwencjonalnej obróbce.
Części zamienne, które wyprodukowaliśmyC17300Płyta — o tej samej wytrzymałości nominalnej, ale z kontrolowanym dodatkiem ołowiu dla lepszej skrawalności i starannie dobranym cyklem wyżarzania w roztworze + utwardzania wydzieleniowego — przekroczyła 1,4 × 10^7 cykli w tym samym stanowisku testowym. Różnica nie polegała na gatunku stopu na papierze, ale na sposobie obróbki materiału od płyty do gotowego elementu.
W roku 2026, gdy w siłownikach lotniczych, narzędziach wiertniczych, złączach o wysokiej niezawodności i precyzyjnych mechanizmach obronnych pojawią się obciążenia cykliczne o wysokim naprężeniu, doświadczeni inżynierowie nie będą już akceptować „miedzi berylowej” jako standardowej specyfikacji. Będą wymagać C17300, gdy obrabialność, trwałość zmęczeniowa i stabilność wymiarowa po starzeniu muszą współistnieć.
Dlaczego C17300 przewyższa inne gatunki miedzi berylowej w warunkach dużego obciążenia
C17300 to ołowiowa miedź berylowa o wysokiej wytrzymałości (nominalnie 1,9% Be, 0,4% Pb). Ołów poprawia łamanie wiórów i zmniejsza zużycie narzędzi, nie tracąc przy tym właściwości rdzenia, które sprawiają, że miedź berylowa jest niezastąpiona w warunkach wysokiego obciążenia:
- Maksymalna wytrzymałość na rozciąganie po starzeniu 1100–1300 MPa
- Granica plastyczności wynosi zazwyczaj 1000–1150 MPa
- Doskonała wytrzymałość zmęczeniowa (często >450 MPa przy 10^7 cyklach zginania obrotowego)
- Przewodność elektryczna 22–28% IACS w warunkach szczytowych
- Nie powoduje iskrzenia i ma dobrą odporność na korozję w środowisku morskim i przemysłowym
W porównaniu z C17200, C17300 oferuje mierzalnie lepszą obrabialność przy zachowaniu niemal identycznych parametrów zmęczeniowych i wytrzymałościowych. W przypadku części wymagających intensywnego frezowania, wiercenia lub gwintowania przed ostatecznym starzeniem, przekłada się to bezpośrednio na niższy koszt narzędzi, lepszą kontrolę procesu i mniejszą liczbę odrzuconych elementów.
Sekwencja obróbki cieplnej: ukryta zmienna, która decyduje o tym, czy tolerancje zostaną zachowane
Miedź berylowa rozwija swoją wysoką odporność na naprężenia dopiero po odpowiednim wyżarzaniu w roztworze (zwykle w temperaturze 800–850°C), a następnie utwardzaniu starzeniowym (315–330°C przez 2–3 godziny). Kolejność obróbki skrawaniem w odniesieniu do tych cykli termicznych jest decydująca.
Typowe rodzaje awarii, które nadal obserwujemy u innych dostawców:
- Obróbka wyłącznie w stanie zużytym → nadmierne zużycie narzędzia i ryzyko uszkodzenia powierzchni, które może prowadzić do pęknięć zmęczeniowych.
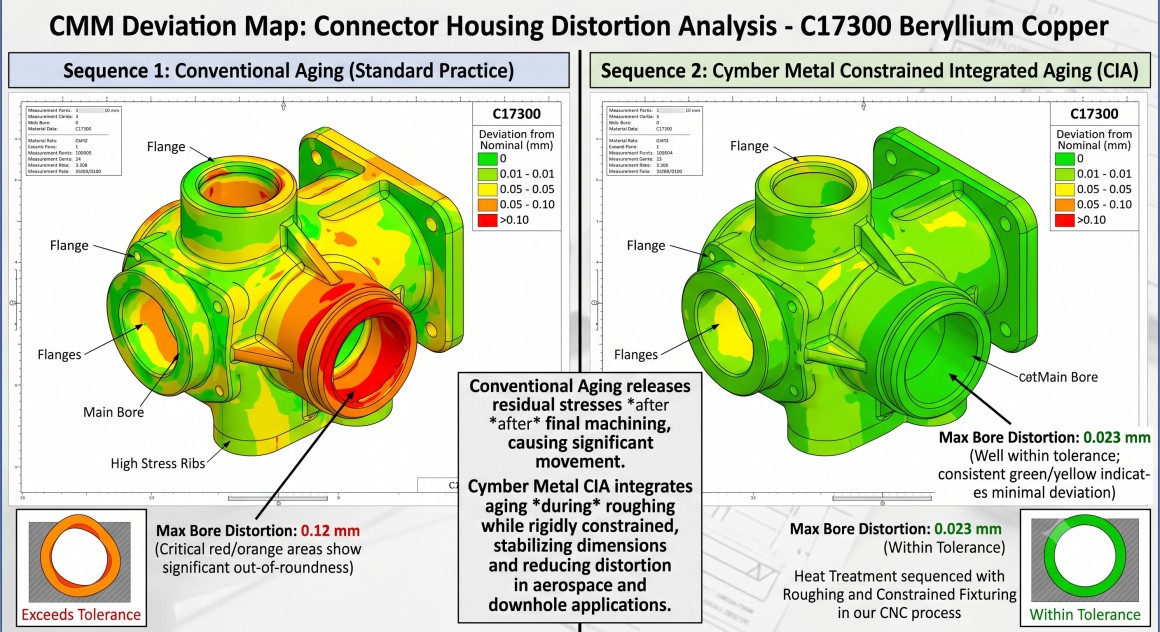
- Obróbka zgrubna w stanie wyżarzonym w roztworze, a następnie starzenie bez ograniczeń → odkształcenie 0,08–0,15 mm w przypadku precyzyjnych otworów i cienkich przekrojów.
- Nadmierne starzenie w celu „odzyskania” wymiarów → utrata wytrzymałości zmęczeniowej i podatności na korozję naprężeniową.
W naszymWarsztat obróbki CNC CYMBERObróbkę cieplną traktujemy jako zintegrowaną zmienną procesową. W przypadku komponentów C17300 poddawanych wysokim naprężeniom zazwyczaj:
- Maszyna surowa z blachy lub pręta, wyżarzana w roztworze lub lekko starzona.
- Zastosuj kontrolowany cykl końcowego utwardzania starzeniowego z mocowaniem ograniczającym krytyczne wymiary.
- Po starzeniu następuje obróbka wykończeniowa krytycznych elementów w celu uzyskania wymaganej integralności i tolerancji powierzchni.
To podejście pozwala rutynowo utrzymać dokładność ±0,02 mm w przypadku otworów i ±0,05 mm w przypadku cienkich przekrojów, zapewniając jednocześnie pełne właściwości mechaniczne w fazie szczytowej.
Precyzyjna obróbka C17300: bezpieczeństwo, trwałość narzędzia i integralność powierzchni
Obróbka miedzi berylowej wiąże się z niepodważalnymi wymogami bezpieczeństwa: wszystkie operacje muszą utrzymywać poziom pyłu berylowego w powietrzu poniżej limitów narażenia OSHA i międzynarodowych. Nasz warsztat jest wyposażony w zamknięte centra obróbcze, wysokowydajne filtry i udokumentowane protokoły postępowania, które pozwalają nam bezpiecznie obrabiać C17300 w ilościach produkcyjnych.
Z punktu widzenia procesu, C17300 pracuje czysto, gdy parametry są prawidłowe:
- Obróbka węglikowa lub PCD przy 150–300 SFM z chłodziwem wysokociśnieniowym
- Pozytywna geometria natarcia i ostre krawędzie minimalizujące powstawanie narostów na krawędziach
- Kontrolowane odprowadzanie wiórów zapobiegające ponownemu odcinaniu wiórów, które mogą się osadzać i powodować wzrost naprężeń
Rutynowo osiągamy Ra ≤0,6 μm na powierzchniach uszczelniających i stykowych — co jest krytyczne zarówno dla trwałości zmęczeniowej, jak i parametrów elektrycznych w złączach poddawanych dużym naprężeniom.
Zintegrowane możliwości Cymber Metal — materiał + proces, nie tylko zapasy
Najważniejszą rzeczą dla doświadczonych inżynierów jest: czy gotowy element po każdej operacji termicznej i mechanicznej będzie spełniał specyfikację, a jego parametry będzie można w pełni prześledzić?
Na to pytanie odpowiadamy kontrolując cały łańcuch:
- Głębokie zapasy blach, prętów, taśm i drutu C17300 w naszym magazynie o pojemności 3200 ton, wszystkie z certyfikatami hutniczymi i możliwością śledzenia partii
- Możliwość sekwencyjnego wykonywania obróbki zgrubnej, starzenia ograniczonego i obróbki wykańczającej w ramach jednego kontrolowanego przepływu
- Pełny pakiet dokumentacji obejmujący zapisy obróbki cieplnej, wyniki testów mechanicznych i raporty wymiarowe, które spełniają najbardziej wymagające systemy jakości w przemyśle lotniczym i obronnym
Pełną gamę produktów z miedzi berylowej można znaleźć tutaj:Produkty z miedzi berylowej
Zobacz tutaj, jak dokładnie przekształcamy płyty i pręty C17300 w precyzyjne komponenty wymagające szczególnej uwagi ze względu na zmęczenie materiału:Warsztat obróbki CNC CYMBER
Praktyczne wskazówki dotyczące specyfikacji dla zastosowań o wysokim naprężeniu
| Wymóg | Zalecane podejście dla C17300 | Dlaczego ma to znaczenie w przypadku usług o wysokim poziomie stresu |
|---|---|---|
| Maksymalne właściwości mechaniczne | Wyżarzanie w roztworze + wiek ograniczony do stanu szczytowego | Maksymalna trwałość zmęczeniowa i granica plastyczności |
| Stabilność wymiarowa | Maszyna zgrubna → wiek ograniczony → maszyna wykończeniowa | Utrzymuje ±0,02–0,05 mm po cyklu termicznym |
| Integralność powierzchni | Ostry PCD/węglik, Ra ≤0,6 μm, ściskające naprężenia szczątkowe | Zapobiega zmęczeniu materiału w miejscach śladów narzędzi |
| Bezpieczeństwo i zgodność | Zamknięta obróbka z udokumentowanymi elementami sterującymi berylowymi | Spełnia wymagania OSHA i klienta dotyczące EHS |
| Śledzenie | Pełna dokumentacja MTR + obróbka cieplna + FAI | Spełnia wymogi audytów na poziomie AS9100/NADCAP |
Ostatnie myśli
W środowiskach o wysokim naprężeniu miedź berylowa C17300 nie jest wybierana ze względu na cenę za kilogram. Została wybrana, ponieważ, po prawidłowym przetworzeniu od blachy, poprzez precyzyjną obróbkę i kontrolowane starzenie, zapewnia unikalne połączenie wytrzymałości, odporności na zmęczenie, przewodności i stabilności wymiarowej, z którym niewiele innych materiałów może się równać.
Inżynierowie, którzy odnoszą sukces, to ci, którzy traktują cały proces — stan materiału, czas obróbki cieplnej, parametry obróbki i integralność powierzchni — jako pojedynczy, zintegrowany proces, a nie jako serię przekazów między dostawcami.
Magazyn Cymber Metal o pojemności 3200 ton, udokumentowany przepływ procesów CNC oraz możliwość zarządzania sekwencjonowaniem obróbki cieplnej i precyzyjną obróbką w jednym zakładzie zostały stworzone właśnie z myślą o tych wymagających zastosowaniach. Nie dostarczamy wyłącznie blach lub prętów z miedzi berylowej. Dostarczamy gotowe, sprawdzone pod względem zmęczenia komponenty, z możliwością śledzenia i kontrolą procesu, jakiej wymagają doświadczeni inżynierowie.
Jeśli obecnie specyfikujesz lub kwalifikujesz C17300 (lub rozważasz to) do zastosowań cyklicznych o wysokim naprężeniu, prześlij nam swój rysunek, wymagania dotyczące naprężeń oraz wszelkie ograniczenia dotyczące obróbki cieplnej lub integralności powierzchni. Przeanalizujemy łańcuch procesu i pokażemy Ci dokładnie, jak kontrolujemy zmienne decydujące o tym, czy część przetrwa eksploatację.
Czas publikacji: 07-06-2026