
Opublikowano: 17 maja 2026 r.
Autor: Yanwei Hu, ekspert techniczny w Cymber Metal
Dzień dobry wszystkim,
Tutaj Yanwei Hu z Cymber Metal.
Linia produkcyjna nie czeka na zamówienie, aby nadrobić zaległości. Gdy elektrody do zgrzewania punktowego oporowego ulegają zużyciu, a zapasowe półfabrykaty nie są dostępne na półkach, koszty związane z tą luką zaczynają natychmiast rosnąć. Branżowe standardy określają przestoje linii zgrzewania punktowego na poziomie od 10 000 do 25 000 dolarów za godzinę, a linie produkcyjne dla przemysłu motoryzacyjnego o dużej wydajności znacznie przekraczają tę granicę.
Typowe średnice od 0,125 do 7,5 cala i standardowe długości walcowni 12 stóp (3,6 m) są powszechnie produkowane w gatunkach RWMA. Prawdziwe pytanie brzmi, czy Twój dostawca trzyma je fizycznie na hali produkcyjnej już dziś, czy też wycenia je na podstawie harmonogramu walcowni za trzy tygodnie.
Ten przewodnik przedstawia pełny obraz: która klasa RWMA pasuje do Twojego materiału bazowego, co tak naprawdę oznacza „dostępny w magazynie” w całym łańcuchu dostaw stopów miedzi, jakich rozmiarów i form się spodziewać oraz jak złożyć szybkie, w pełni udokumentowane zamówienie. Dla kupujących, którzy potrzebują natychmiastowego zapasu stopu miedzi w tym tygodniu, a nie w przyszłym miesiącu, model zaopatrzenia ma równie duże znaczenie, co specyfikacja stopu.
Właściwa klasa RWMA dla Twojego materiału bazowego
System klasyfikacji RWMA ma na celu dopasowanie właściwości elektrody do wymagań termicznych i mechanicznych spoiny. Błędne przypisanie klasy nie oznacza jedynie nieoptymalnych spoin, ale także przyspieszone rozwarstwianie się końcówki, gromadzenie się zanieczyszczeń na powierzchni i skrócenie żywotności elektrody, co przekłada się na przestoje i konieczność poprawek.
Aby uzyskać przystępny przegląd grupowania i typowych zastosowań tych materiałów, zapoznaj się zPrzewodnik po stopach miedzi RWMA.
Stal miękka: Dlaczego klasa 2 dominuje w spawaniu wysokowydajnym
Klasa RWMA 2, obejmującaMiedź chromowa C18200IMiedź chromowo-cyrkonowa C18150, jest domyślnym wyborem do spawania stali niskostopowych i niskostopowych, i nie bez powodu. Stop zachowuje twardość w podwyższonej temperaturze, jednocześnie zachowując wystarczająco wysoką przewodność, aby zapobiec przepalaniu się końcówki. W produkcji o wysokiej liczbie cykli, ta kombinacja bezpośrednio przekłada się na dłuższą żywotność końcówki między cyklami obciągania.
Zarówno C18200, jak i C18150 są szeroko stosowane w zastosowaniach przemysłowych, gdzie odporność na zużycie i odprowadzanie ciepła są równie istotne. Skontaktuj się z dostawcą elektrody, aby ustalić, który wariant najlepiej odpowiada Twoim konkretnym parametrom cyklu.
Stal nierdzewna i metale o wysokiej wytrzymałości: argumenty za klasą 3
Stal nierdzewna wymaga innego środowiska spawania: wyższej rezystancji styku i większego zapotrzebowania na ciepło spawania, a także elektrody, która zachowuje swój kształt pod wpływem powtarzających się cykli termicznych bez odkształcania. Klasa RWMA 3 obejmujestopy miedzi berylowej, przede wszystkimC17200IC17510, które zapewniają większą twardość i wytrzymałość, jakiej nie może zapewnić klasa 2.
Kupujący pręty z miedzi berylowej powinni upewnić się, że obróbka odbywa się przy odpowiedniej wentylacji – pył berylowy jest udokumentowanym zagrożeniem zawodowym zgodnie z wytycznymi OSHA. Ten wymóg dotyczący obchodzenia się z materiałem nie zmienia decyzji o zakupie; oznacza on jedynie, że warsztat obróbczy musi wiedzieć, z czym pracuje. Aby uzyskać szczegółowe informacje na temat materiałów i popularnych form produktów, przydatne są strony internetowe dostawców, takie jak strony produktów z miedzi berylowej.
Aluminium i materiały o wysokiej przewodności: klasa 1 oraz miedź-cyrkon
Spawanie aluminium wymaga maksymalnej przewodności i właściwości antyadhezyjnych. Klasa RWMA 1, skoncentrowana naC18150 miedź-cyrkon, oferuje oba te aspekty. Kompromisem jest niższa twardość w porównaniu z klasą 2 lub 3, co oznacza częstsze czyszczenie końcówek. To właściwy kompromis inżynieryjny dla aluminium: priorytetem jest zarządzanie temperaturą nad twardością i odpowiednio zaplanuj harmonogram konserwacji końcówek.
Próba użycia twardszej elektrody klasy 2aluminiumzmniejszenie częstotliwości obróbki zwykle skutkuje problemami z przywieraniem i jakością spoin, co pochłania więcej czasu, niż zajęłoby samo obrabianie.
Co tak naprawdę oznacza „w magazynie” na rynku stopów miedzi
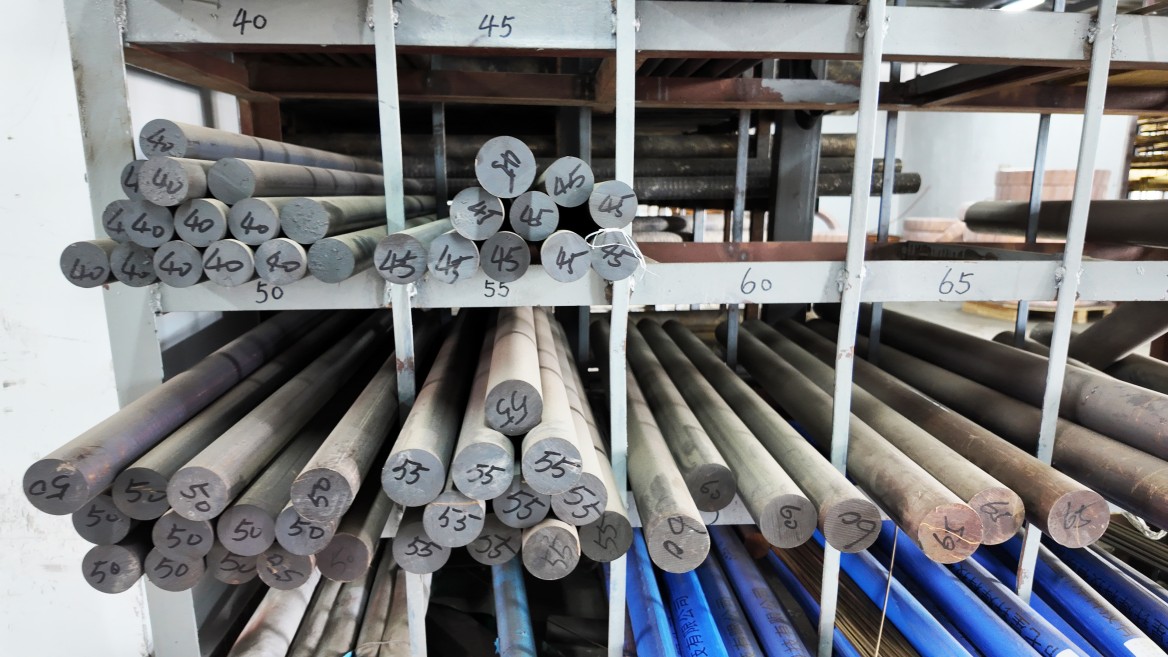
Określenie „w magazynie” ma istotne znaczenie w świecie dystrybucji stopów miedzi. Kupujący, którzy biorą je za dobrą monetę, czasami odkrywają tę rzeczywistość w środku kryzysu – na przykład dzwoniąc po bar klasy 2 w piątkowe popołudnie, by dowiedzieć się, że oferta dotyczy zamówienia z huty, którego wysyłka nie nastąpi przez kilka tygodni.
Stop 110 kontra specjalistyczne gatunki RWMA: zupełnie inny obraz dostępności
Stop 110 to towar. Jest on dostępny w dużych ilościach i większość dystrybutorów oferuje go w różnych formach i rozmiarach. Stopy RWMA klasy 2 (C18150/C18200), klasy 3 (C17200/C17510) i klasy 1 (C15000) to gatunki specjalistyczne o mniejszej częstotliwości zamówień krajowych.
Kiedy kupujący dzwoni do dystrybutora metali ogólnych w sprawie prętów miedzianych chromowo-cyrkonowych klasy 2 i słyszy: „możemy je mieć w ciągu czterech do sześciu tygodni”, nie oznacza to, że dystrybutor nie udzielił pomocy – chodzi o cykl zamówień w walcowni, a nie o magazyn. Dostarczenie specjalistycznych gatunków RWMA przez dystrybutora ogólnego może zająć kilka tygodni, gdy zapasy krajowe się wyczerpią – co może spowodować przerwę w produkcji, gdy zapasy elektrod się wyczerpią.
Aby zapoznać się z typową dostępnością towarów, zobacz przykładyPręty okrągłe i pręty ze stopu 110 (C11000).
Dlaczego stopy specjalistyczne wypadają z krajowych rynków zbytu
Krajowy system dystrybucji stopów miedzi opiera się na wolumenie i obrotach. Standardowe gatunki, takie jakC11000i miedź tellurowa C14500 sprzedają się na tyle szybko, że uzasadniają duże zapasy. Gatunki specyficzne dla RWMA, takie jakmiedź chromowo-cyrkonowaImiedź berylowareprezentują niższą częstotliwość zamówień, więc dystrybutorzy utrzymują niewielkie zapasy i uzupełniają je na podstawie zamówień z fabryki.
Kiedy nadchodzi kryzys produkcyjny i wielu nabywców jednocześnie poszukuje tego samego stopu, niewielkie zapasy krajowe szybko się wyczerpują. W tym momencie model zaopatrzenia decyduje, czy uda się odbudować produkcję w ciągu kilku dni, czy tygodni.
Standardowe rozmiary i kształty: czego się spodziewać przed złożeniem zamówienia
Znajomość potrzebnego stopu to połowa sukcesu. Drugą połową jest to, czy stop ten występuje w formie i rozmiarze wymaganym przez geometrię elektrody.
Pręty okrągłe i pręty: typowe zakresy średnic i długości standardowe
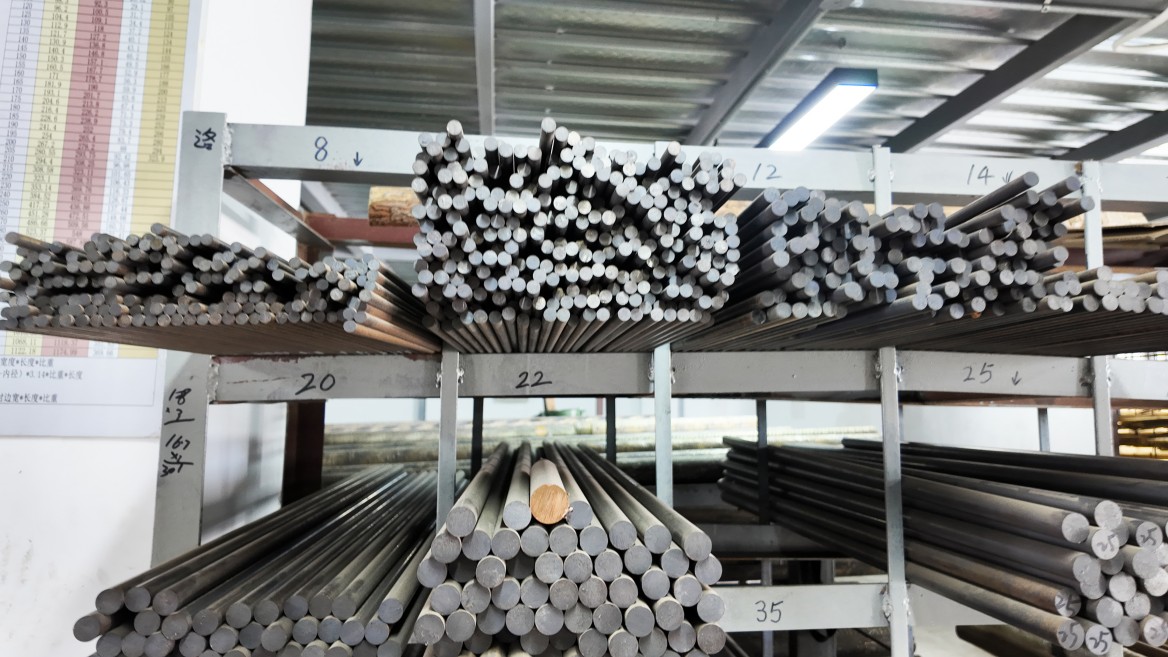
Pręty okrągłe to najpopularniejszy rodzaj półfabrykatu elektrodowego. Standardowe wymiary to od 0,125 cala do 7,5 cala, a typowa długość to 12 stóp (3,6 m). Niektórzy dostawcy oferują pręty cięte o długości 36 cali (91 cm) do zastosowań o mniejszych wolumenach. Stopy 110 i C14500 najłatwiej znaleźć w formie prętów okrągłych u większości dystrybutorów. W przypadku prętów okrągłych klasy 2 i 3 potrzebny jest dostawca z dedykowanym stanem magazynowym RWMA; ogólni dystrybutorzy miedzi rzadko mają je w swojej ofercie.
Płyty i pręty prostokątne: zakresy grubości i opcje cięcia
Grubość blachy wynosi zazwyczaj od 1/8 cala do 6 cali. Blachy o grubości powyżej 2 cali są często kute na gorąco, a nie walcowane, co wprowadza inny cykl produkcyjny i może wpłynąć na czas realizacji zamówienia u dystrybutorów. Pręty prostokątne są zazwyczaj dostarczane w losowych długościach 12 stóp (3,6 m), z tolerancją wymiarów cięcia zazwyczaj plus/minus 1/16 cala (4,8 cm) przez wyspecjalizowanych przetwórców.
Co należy sprawdzić pod kątem stanu i tolerancji powierzchni przed złożeniem zamówienia
W przypadku elektrod spawalniczych, stan powierzchni i spójność wymiarowa na całej długości pręta bezpośrednio wpływają na wydajność dalszej obróbki. Pręt, którego średnica wynosi 0,030 cala na długości 12 stóp (3,6 m), będzie generował odpady na etapie obróbki elektrody.
Przed potwierdzeniem zamówienia należy zapytać dostawcę, czy materiał jest ciągniony, wytłaczany czy kuty, oraz jakie jest pasmo tolerancji wymiarowej na całej długości. Pręty ciągnione zachowują większą powtarzalność wymiarową niż pręty wytłaczane lub odlewane, a ta różnica ma znaczenie przy obróbce końcówek elektrod na dużą skalę.
Dlaczego niedobory materiałów zatrzymują linie produkcyjne
Finansowy argument za utrzymaniem zapasów półfabrykatów elektrod ze stopów miedzi nie jest skomplikowany. Komplikuje go jednak tendencja organizacji do traktowania materiałów specjalistycznych jako towarów na żądanie — aż do momentu pierwszego niedoboru, który sprawi, że koszty takiego założenia staną się nie do zignorowania.
Rzeczywisty koszt oczekiwania na terminy realizacji w hutach stopów RWMA
Przestoje linii zgrzewania punktowego wahają się od 10 000 do 25 000 dolarów za godzinę w większości środowisk produkcyjnych, przy czym linie produkcyjne o dużej przepustowości w przemyśle motoryzacyjnym i elektronicznym znacznie podnoszą te wartości. Czterotygodniowe oczekiwanie na pręt RWMA klasy 2 nie jest problemem samego dostawcy, lecz problemem w procesie planowania zaopatrzenia.
Mit o czasie realizacji importu a to, co naprawdę oferują akcje Deep Spot
Założenie, że pozyskiwanie towarów z zagranicy oznacza dłuższe terminy realizacji, jest słuszne tylko wtedy, gdy zagraniczny dostawca przetwarza zamówienie z huty na żądanie. Gdy dostawca przechowuje fizyczne zapasy w magazynie, czas realizacji staje się kwestią logistyki, a nie produkcji. W praktyce krajowe zapasy magazynowe są wysyłane najszybciej – w wielu przypadkach tego samego dnia lub w ciągu kilku dni. Jednak fracht lotniczy od zagranicznego dostawcy z rzeczywistym stanem magazynowym nadal może być lepszy od krajowego dystrybutora realizującego zamówienie z huty.
Jak magazyn o pojemności 3200 ton rozwiązuje problem zapasów spotowych
Większość opisanych powyżej problemów z dostępnością ma wspólną przyczynę: zapasy dostawcy są niewielkie w porównaniu z szeroką gamą stopów, które oferuje. Rozwiązaniem nie jest lepszy katalog, ale inny model magazynowania. To właśnie ten problem infrastrukturalny został rozwiązany przez Cymber Metal.
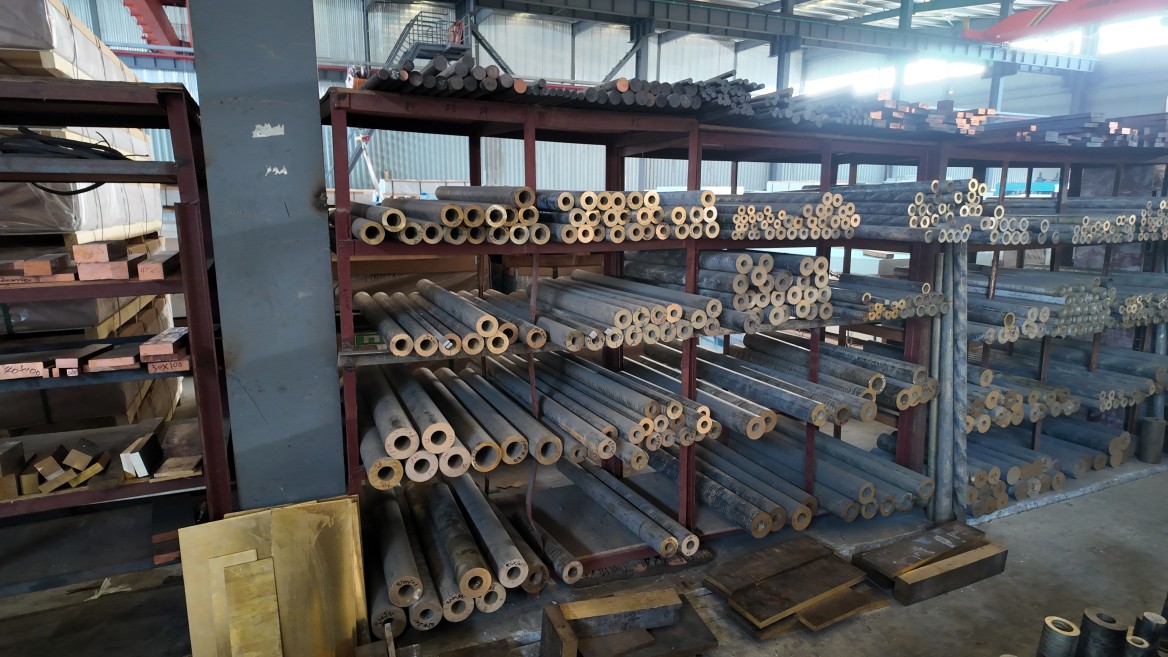
Cymber Metal prowadzi własny magazyn spot o pojemności 3200 ton w Jiangyin w prowincji Jiangsu, w którym znajduje się pełen asortyment stopów miedzi.miedź chromowo-cyrkonowa (RWMA klasa 2, C18150),miedź berylowa (RWMA klasa 3/4, C17200), Imiedź-cyrkon (klasa 1, C15000), obokczerwona miedź, mosiądz, brązowy, Istopy aluminium.
Duże zamówienia złożone w oparciu o stany magazynowe są realizowane w tym samym tygodniu, a nie po cyklu produkcyjnym w fabryce. To rozróżnienie ma znaczenie, gdy harmonogram produkcji nie jest w stanie obsłużyć wielotygodniowego oczekiwania. Aby uzyskać szczegółowe informacje na temat gatunku C18200, zapoznaj się z informacjami producenta.C18200 (miedź chromowa, klasa RWMA 2).
Certyfikaty i identyfikowalność wymagane przez kupujących z USA
Firma Cymber Metal dostarcza raporty z badań walcowniczych, certyfikaty zgodności, odniesienia do specyfikacji ASTM/AMS/RWMA oraz numery identyfikacyjne partii i partii do każdej dostawy. Materiał jest testowany partiami przez SGS i produkowany zgodnie z systemem zarządzania jakością ISO 9001:2015.
Dla amerykańskich nabywców, którzy muszą przejść kontrolę przychodzącą, ten pakiet dokumentacji obejmuje najczęstsze wymagania kwalifikacyjne materiałów jeszcze przed ich dostarczeniem. Kluczowe dokumenty do weryfikacji przy odbiorze to MTR, certyfikat zgodności, numer referencyjny specyfikacji ASTM lub RWMA oraz numer partii lub partii, który łączy dokumenty z fizyczną dostawą.
Cięcie na wymiar i obróbka precyzyjna dostępne z tego samego źródła
Oprócz surowych prętów i blach, Cymber Metal oferuje precyzyjną obróbkę CNC na miejscu, z tolerancjami sięgającymi ±0,02 mm. Półfabrykaty elektrod i profile niestandardowe mogą być dostarczane jako części niemal gotowe lub w pełni wykończone z tego samego zakładu, w którym przechowywany jest surowiec. Dzięki temu wyeliminowany zostaje jeden dostawca z łańcucha dostaw, a całkowity czas realizacji zamówienia zostaje skrócony.
Jak szybko złożyć zamówienie: co przygotować i o co zapytać
Znalezienie potwierdzonego stanu magazynowego to dopiero pierwszy krok. Przejście od „Znalazłem zapas” do „Mam ustaloną datę wysyłki z poprawną dokumentacją” wymaga jasnej komunikacji po obu stronach.
Co powinno zawierać Twoje zamówienie
Kompletne zamówienie na elektrody ze stopu miedzi powinno zawierać następujące informacje:
- Oznaczenie stopu UNS (nie tylko nazwa handlowa lub klasa RWMA)
- Forma produktu i stan odpuszczenia
- Pełne wymiary z tolerancjami
- Wymagana długość (długość frezowana losowo lub docinana na wymiar)
- Ilość w funtach lub sztukach
- Wymagany pakiet certyfikacyjny
Bezpośrednie odwołanie się do numeru UNS eliminuje niejednoznaczności. „Pręt klasy 2” oznacza różne rzeczy dla różnych dystrybutorów, natomiast „C18150, pręt okrągły, półtwardy, średnica 2 cale, cięty na odcinki 36 cali, z MTR i certyfikatem zgodności” nie pozostawia miejsca na interpretację.
O co zapytać dostawcę przed podjęciem zobowiązania
Krótki zestaw bezpośrednich pytań powie Ci, czy akcje notowane na giełdzie danego dostawcy są prawdziwe:
- Czy ta ilość znajduje się dziś fizycznie na magazynie?
- Czy możesz dostarczyć MTR i certyfikat zgodności wraz z przesyłką?
- Jaka jest przewidywana data wysyłki podana w potwierdzeniu zamówienia?
Dostawca z rzeczywistym stanem magazynowym odpowiada na wszystkie trzy pytania w jednej, jasnej odpowiedzi. Dostawca wyceniający na podstawie harmonogramu zamówień z huty odpowie pewnie na pierwsze pytanie, zabezpieczy się na drugie i poda zakres dat na trzecie. To zabezpieczenie jest sygnałem.
Ostatnie przemyślenia
Głównym problemem związanym z dostępnością stopów miedzi do zastosowań spawalniczych nie są same stopy, ale sposób, w jaki większość łańcucha dostaw jest wokół nich zorganizowana. Standardowe rozmiary są powszechnie produkowane. Certyfikaty dla typowych specyfikacji są łatwo dostępne. Pytanie brzmi, czy dostawca szczegółowo przechowuje te materiały, czy też wymienia je w harmonogramie produkcji, na który nie ma wpływu.
Kupujący, którzy doświadczyli jednego niedoboru powodującego wstrzymanie produkcji, zazwyczaj przemyślają później swój model zaopatrzenia. Zmiana nie jest skomplikowana: zidentyfikuj, od których specjalistycznych gatunków RWMA zależy Twój proces, a następnie upewnij się, że Twój główny dostawca posiada rzeczywiste fizyczne zapasy tych gatunków i sprawdź, czy dostarczony przez niego pakiet dokumentacji przejdzie kontrolę przychodzącą bez konieczności poprawek.
Model magazynowy firmy Cymber Metal został stworzony właśnie z myślą o takim scenariuszu: duże zamówienia, szybka wysyłka i zweryfikowana dokumentacja, bez konieczności czekania na termin realizacji, który znika całkowicie, gdy zapasy są już na magazynie.
Jeśli szukasz prętów lub blach ze stopu miedzi RWMA klasy 1, 2 lub 3 i potrzebujesz potwierdzenia dostępności w tym tygodniu, skontaktuj się z nami, podając oznaczenie UNS, formę, wymiary i ilość. Cymber Metal potwierdzi fizyczny stan magazynowy i deklarowane daty wysyłki w jednej odpowiedzi.
Gotowy, żeby Twoja linia znów ruszyła? Prześlij nam swoje wymagania – w ciągu kilku godzin udzielimy Ci konkretnych odpowiedzi i przedstawimy realistyczny harmonogram.
Pobierz przewodnik po stopach miedzi RWMA z 2026 r. dostępnych w magazynie (PDF)
Skontaktuj się z nami, aby szybko zamówić elektrody RWMA
Czas publikacji: 17 maja 2026 r.