
Data publikacji: 9 sierpnia 2026 r.
Autor: Hu Yanwei, ekspert techniczny Cymber Metal
Kupienie błyszczącego, srebrnego pręta i nazwanie go „klasą morską” to sposób na to, aby tania powłoka stała się kosztownym wyłączeniem z użytku.
Zapytanie ofertowe (RFQ) zawierające jedynie informację „pręt miedziany niklowany, 10 mikronów” pozostawia trudne decyzje dostawcy. Czy 10 mikronów to średnia, czy minimalna grubość miejscowa? Czy końce cięć są powlekane? Czy powłoka to nikiel elektrolityczny, czy bezprądowy niklowo-fosforowy? Czy pręt będzie osadzony w suchej rozdzielnicy, będzie narażony na kondensację soli w maszynowni, czy pozostanie zanurzony w płynącej wodzie morskiej?
To nie są drobne szczegóły. Niska wycena może ukryć cienkie obszary w pobliżu punktów mocowania, niepowlekane końcówki, słabą przyczepność, wzrost wymiarów oraz raport z badania w mgle solnej bez kryteriów akceptacji. Kupujący oszczędza grosze na kilogramie, a następnie płaci za odrzucone zespoły, ponowne platerowanie, opóźnienie w dostawie zbiornika lub awaryjną wymianę.
Zweryfikowana biblioteka produktów Cymber Metal obejmuje:pręt miedziany niklowany do zastosowań morskichjako droga do produktu komercyjnego. Ten przewodnik porusza kwestie inżynieryjne, które powinny zostać rozstrzygnięte, zanim kupujący potraktuje opis produktu jako pełną specyfikację.
Szybka odpowiedź: Czy pręt miedziany niklowany nadaje się do zastosowań morskich?
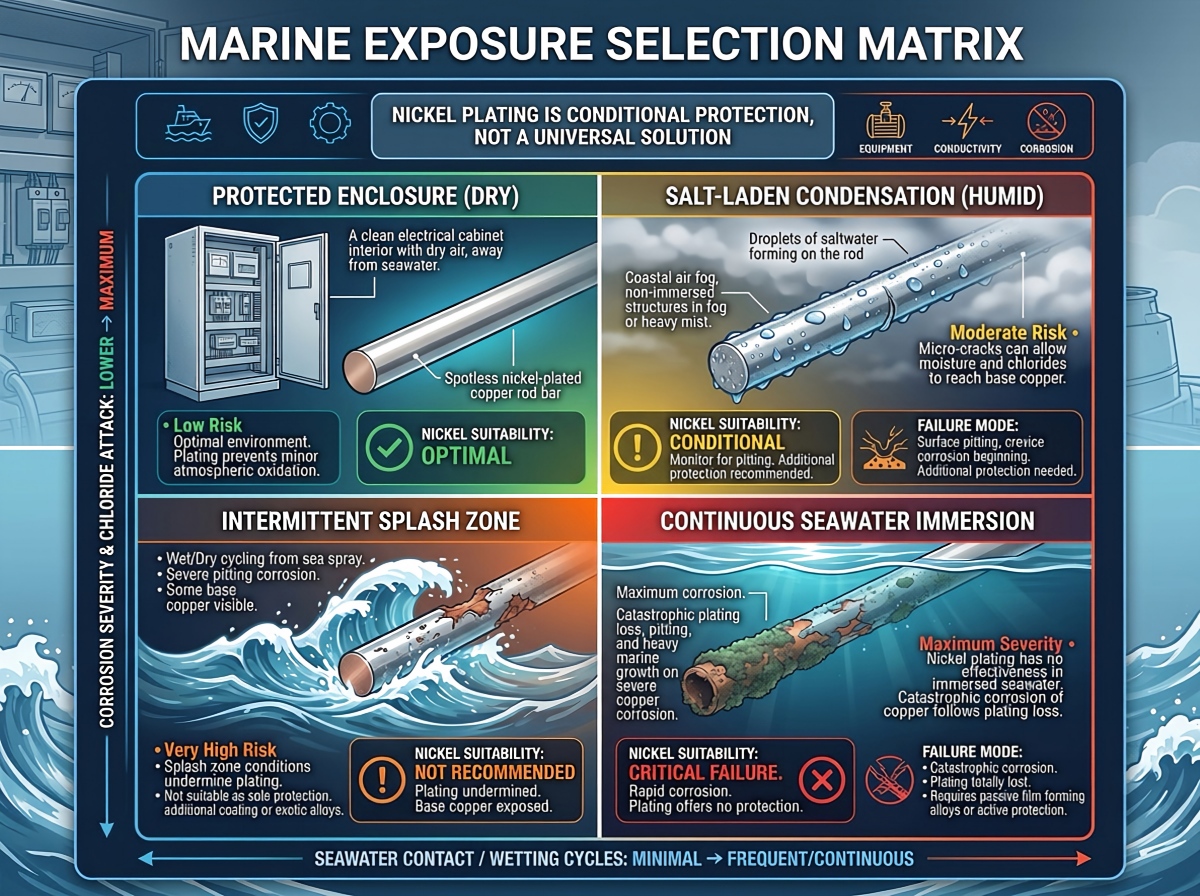
Pręt miedziany pokryty niklem może być odpowiedni do morskich części elektrycznych, gdy rdzeń miedziany o wysokiej przewodności wymaga ochrony przed wilgotnym, zasolonym powietrzem, kondensacją lub sporadycznym rozpryskiwaniem. Nie jest to jednak automatycznie odpowiedni materiał do ciągłego zanurzenia w wodzie morskiej. Przydatność zależy od gatunku miedzi, rodzaju osadu niklu, minimalnej grubości lokalnej, pokrycia końcówek i elementów obrobionych, przyczepności, porowatości, konstrukcji styku oraz planu testów dopasowanego do rzeczywistego narażenia.
To rozróżnienie ma znaczenie. Niklowanie stanowi barierę powierzchniową. Miedzionikiel i brąz niklowo-aluminiowy to stopy o przekroju poprzecznym. Uszkodzenie powłoki powoduje odsłonięcie podłoża; obróbka stopu o przekroju poprzecznym nie powoduje utraty odporności na korozję.
Zacznij od ekspozycji na wodę, a nie od wykończenia
„Zastosowanie morskie” jest zbyt nieprecyzyjne, aby można je było zawrzeć w zamówieniu. Pręt wewnątrz obudowy elektrycznej o stopniu ochrony IP nie podlega takim samym awariom, jak element przewodzący prąd w strefie rozbryzgowej, i żaden z nich nie powinien być określony tak, jak wał w ciągłej wodzie morskiej.
| Warunki ekspozycji | Pręt miedziany niklowany | Główne ryzyko do przeglądu | Lepsze pytanie do zapytania ofertowego |
|---|---|---|---|
| Obudowa sucha lub klimatyzowana | Często praktyczna opcja | Radzenie sobie z uszkodzeniami, oporem styku i niepotrzebnymi kosztami powłoki | Jakie parametry temperatury, prądu i konstrukcji połączeń należy stosować? |
| Wysoka wilgotność lub kondensacja soli | Często warto ocenić | Pory, cienkie plamy, szczeliny i niepokryte końcówki cięć | Czy wykonano odpływ skroplin i test korozyjny? |
| Przerywany rozprysk lub atmosfera przy pokładzie | Warunkowy | Ścieranie, uszkodzenie krawędzi, retencja chlorków i interakcja galwaniczna | Jaka jest częstotliwość rozpryskiwania, cykl czyszczenia i metal, z którym jest wykonany? |
| Ciągła stojąca woda morska | Nie jest to wybór domyślny | Wady powłoki, pęknięcia i utrudniona inspekcja w terenie | Czy zamiast tego należy zastosować roztwór antykorozyjny do stopu? |
| Przepływ wody morskiej lub usługi związane z erozją i korozją | Zwykle wymaga kolejnego przeglądu materiału | Zużycie powłoki, uderzenie i odsłonięte podłoże | Jakie prędkości, temperatury, ciśnienia i zawartości ciał stałych występują w tym przypadku? |
Jeśli dominującym wymaganiem jest przewodność elektryczna, sensowny może okazać się miedziany rdzeń o wysokiej przewodności. Jeśli dominującą cechą jest długotrwała odporność na wodę morską, porównajprodukty z miedzionikluIstopy miedzi i niklu do zastosowań morskich i przybrzeżnychprzed zablokowaniem rysunku. Niklowanie i stopowanie miedzi z niklem nie są terminami zamiennymi.
Wybierz rdzeń miedziany przed określeniem niklu
Nikiel nie uratuje niewłaściwego podłoża. Pręt bazowy nadal przewodzi prąd, kontroluje parametry cieplne, steruje obrabialnością i decyduje o tym, co się stanie, jeśli powłoka ulegnie uszkodzeniu.
W przypadku prętów elektrycznych i przewodów obrabianych mechanicznie kupujący zazwyczaj zaczynają od przewodów o wysokiej przewodnościopcje materiałów z czystej miedziOcena końcowa musi być powiązana z rysunkiem i obowiązującymi standardami, a nie z luźnym określeniem, takim jak „czerwona miedź”.
| Rdzeń miedziany | Dlaczego kupujący biorą to pod uwagę | Ostrożność w zakresie zamówień publicznych |
|---|---|---|
| Miedź elektrolityczna C11000 o dużej wytrzymałości | Wysoka przewodność elektryczna, szeroka dostępność i powszechne zastosowanie w urządzeniach elektrycznych | Potwierdź ograniczenia dotyczące temperatury, przewodnictwa, procesu związanego z tlenem oraz obowiązującą normę ASTM/EN/JIS |
| Miedź beztlenowa C10200 | Wysoka przewodność przy niskiej zawartości tlenu do zastosowań, w których istotne jest zachowanie związane z tlenem lub wodorem | Nie zakładaj, że miedź beztlenowa jest bardziej odporna na działanie wody morskiej; wymagaj odpowiedniej normy materiałowej i certyfikatu partii |
| Stop miedzi o wyższej wytrzymałości | Lepsza wytrzymałość, zmiękczanie lub zachowanie podczas zużycia w przypadku konkretnego zadania | Przewodność może znacznie spaść; nie należy dokonywać zamiany bez przeprowadzenia kontroli elektrycznej i termicznej |
A Pręt kuty z czystej miedzi C11000ipręt z miedzi beztlenowejOba mogą znajdować się pod warstwą niklu, ale nie są to te same produkty. Zapytanie ofertowe powinno określać gatunek, normę, stan utwardzenia, średnicę, długość, prostoliniowość, wymagania dotyczące przewodności oraz to, czy wymiary mają zastosowanie przed, czy po powlekaniu. Norma ASTM B187/B187M to jedna z powszechnie stosowanych specyfikacji dla szyn miedzianych, szyn zbiorczych, prętów i kształtowników, ale umowa powinna określać wymaganą wersję i stan stopu.
Przewodność: rdzeń miedziany wykonuje ciężką pracę
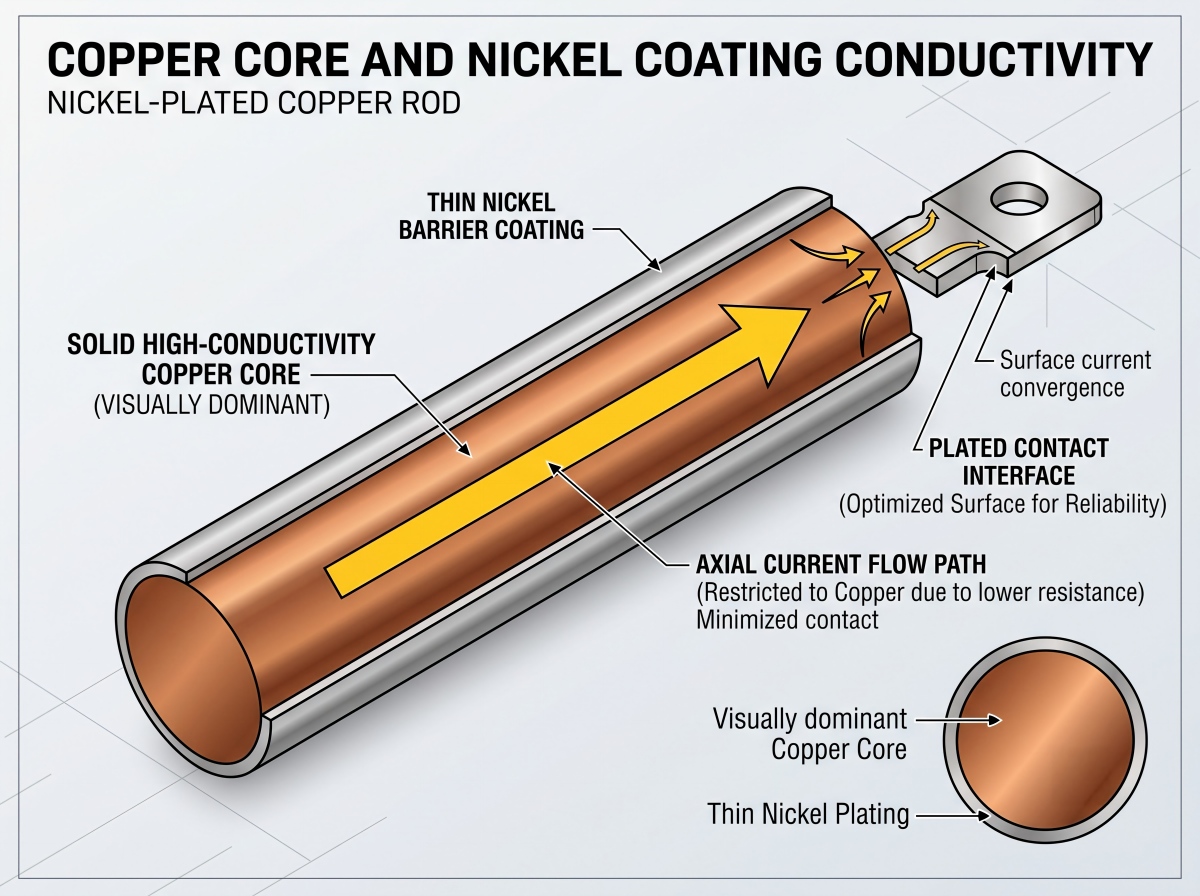
W temperaturze 20°C 100% IACS odpowiada około 58 MS/m. Czysty nikiel ma gęstość zaledwie około 14 MS/m, czyli mniej więcej jedną czwartą tej wartości. To porównanie brzmi alarmująco, dopóki nie weźmiemy pod uwagę geometrii: powłoka niklowa mierzona w mikrometrach otacza rdzeń miedziany mierzony w milimetrach.
Na przykład, teoretyczna rezystancja pręta miedzianego o długości 1 m i średnicy 20 mm przy 58 MS/m wynosi około 55 mikroomów przed uwzględnieniem połączeń i korekcji temperatury. 10-mikrometrowa powłoka niklowa nie zmienia nagle pręta w przewodnik niklowy o niskiej przewodności. Prąd osiowy pozostaje zdominowany przez rdzeń miedziany.
Większe ryzyko często występuje w miejscu połączenia. Nacisk styku, chropowatość powierzchni, tlenek niklu, zanieczyszczenia, materiał współpracujący, konstrukcja podkładki i rozluźnienie śruby mogą zmieniać rezystancję połączenia znacznie bardziej niż cienka powłoka zmienia rezystancję pręta. Dlatego dostawca nie powinien odpowiadać na pytanie o przewodność wyłącznie na podstawie certyfikatu metalu bazowego.
Określ dwa różne sprawdzenia, jeśli aplikacja tego wymaga:
- Przewodność lub rezystywność metali nieszlachetnych mierzona przyjętą metodą, np. ASTM B193 lub odpowiednią metodą prądów wirowych.
- Rezystancja części końcowej lub połączenia, mierzona metodą czteropunktową Kelvina przy określonym nacisku styku i temperaturze. Norma ASTM B539 może mieć zastosowanie w przypadku połączeń elektrostatycznych.
Dla szerszego porównaniacynowanie, srebrzenie i niklowanie czystej miedzitraktuj wybór powłoki jako decyzję dotyczącą interfejsu, a nie wykończenia dekoracyjnego.
Nie pisz „niklowane” bez zdefiniowania procesu
Nikiel elektrolityczny i niklowo-fosforowy metodą bezprądową to różne powłoki o różnym koszcie, rozkładzie grubości i właściwościach elektrycznych.
| Droga powlekania | Praktyczna zaleta | Tarcia handlowe lub techniczne |
|---|---|---|
| Nikiel elektrolityczny | Wydajny w przypadku prostych kształtów przewodzących i szeroko stosowany w powłokach inżynieryjnych | Rozkład prądu może powodować tworzenie się naroży, przerzedzanie się wnęk i zmiany w punktach mocowania |
| Nikiel-fosfor bezprądowy | Bardziej jednorodne w przypadku skomplikowanej geometrii, otworów i zagłębień | Zawartość fosforu zmienia rezystywność, twardość i odporność na korozję; proces ten jest zazwyczaj droższy i musi zostać określony |
W przypadku prostego pręta okrągłego nikiel elektrolityczny może być całkowicie praktyczny. W przypadku głęboko obrabianej części o niewidocznych elementach i krytycznej jednorodności, nikiel bezprądowy może być wart rozważenia. Dostawca powinien nazwać proces. „Nikiel” to za mało.
Normy ASTM B689 i ISO 4526 są powszechnie stosowane w inżynieryjnych powłokach niklowych osadzanych elektrolitycznie. Normy ASTM B733 i ISO 4527 mają zastosowanie do powłok niklowo-fosforowych nakładanych autokatalitycznie lub bezprądowo. Normy te nie zwalniają z konieczności podania w zamówieniu rodzaju podłoża, klasyfikacji powłoki, wymaganej grubości, istotnych powierzchni, obróbki końcowej i badań odbiorczych.
Jaka grubość warstwy niklu jest wystarczająca?
Nie ma uniwersalnej grubości warstwy morskiej. Użyj poniższych wartości jedynie jako początkowych zakresów w zapytaniu ofertowym (RFQ), a następnie zakwalifikuj wynik w odniesieniu do rzeczywistego narażenia i planu testowego.
| Minimalna grubość lokalna określona przez nabywcę | Rozpoczęcie dyskusji na temat aplikacji | Główna ostrożność |
|---|---|---|
| 2-5 mikrometrów | Błysk niklu, bariera dyfuzyjna lub warstwa manipulacyjna | Zbyt słaba podstawa do samodzielnej ochrony przed niebezpiecznymi skutkami wód morskich |
| 5-15 mikrometrów | Lekkie lub osłonięte narażenie na działanie prądu | Sprawdź pory, końcówki i stopień zagęszczenia |
| 15-30 mikrometrów | Ogólne narażenie na warunki przemysłowe lub atmosferę bogatą w sól | Nadal wymagane są kryteria przyczepności, ciągłości i akceptacji korozji |
| 25-50 mikrometrów | Zakres kandydatów do trudniejszych warunków rozpryskiwania lub obsługi | Mogą wzrosnąć naprężenia osadów, pęknięcia, chropowatość, wzrost tolerancji i koszt |
Te pasma nie są gwarantowane. Prawidłowa wartość zależy od rodzaju osadu, oczekiwanej porowatości, wykończenia podłoża, geometrii, klasy ekspozycji, projektowanego okresu użytkowania i metody kontroli. Więcej niklu nie oznacza automatycznie lepszej jakości.
Co ważniejsze, poproś ominimalna grubość lokalna na zdefiniowanych powierzchniach znaczących, nie tylko średnia. Dostawca może raportować zdrową średnią, jednocześnie ukrywając cienkie obszary w pobliżu punktów regałowych, końcówek lub zacienionych elementów.
Grubość również wpływa na końcowy rozmiar. Jeśli pręt o średnicy 25 000 mm otrzyma 15 mikrometrów niklu na stronę, jego średnica nominalna wyniesie 25 030 mm. Dla wału h6 o średnicy 25 mm, strefa tolerancji ISO 286 ma szerokość zaledwie około 13 mikrometrów. Powłoka z gotowego wału h6 bez naddatku może spowodować, że część będzie poza tolerancją przed montażem.
Rysunek musi zawierać jedną z następujących informacji:
- Wymiary podano przed galwanizacją.
- Wymiary podano po galwanizacji.
- Dostawca musi wykonać obróbkę maszynową podwymiarową, blachę i wykończenie do wymiaru końcowego, nie naruszając powłoki.
Sekwencja obróbki może zniweczyć dobrą powłokę
Z mojego doświadczenia w przeglądaniu zapytań ofertowych wynika, że kupujący często określają rodzaj powłoki, zapominając o procesie produkcyjnym. Właśnie tam zaczynają się błędy, których można uniknąć.
Długi pręt, najpierw powlekany, a następnie cięty, będzie miał odsłonięte końce miedzi. Gwint obrobiony po powlekaniu ma odsłonięte boki. Końcowe szlifowanie może usunąć nikiel z dokładnie tej powierzchni łożyska lub uszczelnienia, która wymagała ochrony. Ostre krawędzie przyciągają nierównomierną grubość osadu i łatwiej się odpryskują podczas obróbki.
Korozja morska koncentruje się również tam, gdzie rysunki zazwyczaj nie są widoczne: w mokrych i suchych osadach soli, szczelinach pod zaciskami, wżerach chlorkowych na niklu, zarysowaniach powstałych podczas montażu i kontaktu galwanicznego ze stalą nierdzewną, aluminium lub stalą węglową. Nikiel stanowi przede wszystkim powłokę barierową, a nie niezawodną ochronę protektorową. Gdy pory lub rysy odsłaniają miedź, może dojść do lokalnego ataku i pełzania podpowłokowego, w zależności od sprzężenia elektrochemicznego i warunków eksploatacji.
Czystsza droga jest zazwyczaj następująca:
- Potwierdź klasę podłoża i wymiary przychodzące.
- Cięcie i obróbka mechaniczna pręta, łącznie z otworami, powierzchniami płaskimi, gwintami i fazami.
- Usuń zadziory i zastosuj promienie krawędzi zgodne z rysunkiem.
- Oczyścić i aktywować powierzchnię miedzianą w ramach kontrolowanej obróbki wstępnej.
- Zamaskuj tylko wskazane obszary, a następnie wykonaj płytę.
- Sprawdź wymiary końcowe, grubość miejscową, przyczepność, pokrycie i interfejsy elektryczne.
- Zapakuj części na sucho i zabezpiecz wykończone powierzchnie przed ścieraniem i zanieczyszczeniami chlorkowymi.
Ta kolejność nadal zależy od rysunku. Publiczne ogłoszenie Cymber Metalwsparcie obróbki miedziIsprzęt do galwanizacji, obróbki i kontrolistrony zawierają przydatny kontekst możliwości, ale każda średnica, tolerancja, plan maskowania i trasa kontroli muszą zostać potwierdzone dla konkretnego zamówienia.
Nie zakładaj, że masz doświadczenie z mieszkaniemszyna zbiorcza z miedzi niklowanejZapewnia równomierne pokrycie pręta okrągłego, głębokiego otworu lub elementu gwintowanego. Geometria kontroluje rozkład prądu, konstrukcję stojaka i miejsca pomiarów.
Kontrola: samo natryskiwanie solą nie jest gwarancją jakości
Certyfikat z adnotacją „zaliczony test w komorze solnej” jest niekompletny. Ile godzin zaliczony? Zgodnie z normą ASTM B117 lub ISO 9227? Czy próbka była porysowana, przecięta, czy pozostawiona w stanie nienaruszonym? Które powierzchnie zostały sprawdzone? Czy uwzględniono ślady po stojakach i krawędzie? Co uznano za wadę: czerwona korozja, korozja miedzi, pęcherze, łuszczenie, przebarwienia czy określony obszar defektu?
Ekspozycja na mgłę solną to test porównawczy przyspieszony. Nie przekłada się on jednoznacznie na liczbę lat służby statku. Stwierdzenie takie jak „500 godzin równa się pięciu latom na morzu” należy odrzucić, chyba że jest poparte sprawdzoną korelacją specyficzną dla danego zastosowania.
W zamówieniu należy również określić, czy w badaniu wykorzystano rzeczywiste części, czy reprezentatywne próbki współprzetworzone, czy odcięte końce są uszczelnione i czy próbki są rylcowane. Ciągła neutralna mgła solna nie powoduje odtworzenia promieniowania UV, cykli sucho-mokro, zanurzenia w przepływie, siarczków, uszkodzeń mechanicznych, obciążenia elektrycznego ani rzeczywistego połączenia galwanicznego.
| Element kontroli | O co powinien poprosić kupujący | Dlaczego to ważne |
|---|---|---|
| Materiał bazowy | MTC pokazujący klasę, stan i obowiązujący standard | Potwierdza obecność przewodnika pod powłoką |
| Wymiary | Raport przed i po powlekaniu dla kluczowych cech | Zapobiega rozrostowi powłoki, który może spowodować naruszenie tolerancji dopasowania |
| Grubość powłoki | Minimalne odczyty lokalne w określonych punktach; ASTM B568/ISO 3497 XRF lub inna uzgodniona metoda | Średnia grubość może ukryć słabe punkty |
| Przyczepność | Uzgodniona metoda badania, z możliwym odniesieniem ASTM B571 | Niewłaściwe wstępne przygotowanie może nie być widoczne podczas kontroli wizualnej |
| Porowatość i pokrycie | Zdefiniowano znaczące powierzchnie, końce, punkty regałowe i poziom akceptacji | Małe wady mogą odsłonić miedź w środowisku chlorkowym |
| Test korozyjny | Metoda, czas trwania, przygotowanie próbki i obiektywne kryteria akceptacji | Umożliwia porównywanie wyników dostawców |
| Test elektryczny | Przewodność bazowa plus ostateczna rezystancja styku lub części, jeśli jest wymagana | Oddziela jakość materiału od wydajności interfejsu |
| Śledzenie | Identyfikacja partii/wytopu powiązana z zapisami partii galwanicznej i kontroli | Zapobiega przemieszczaniu się dokumentów poza dostarczone pręty |
Pomiar grubości metodą XRF może być przydatny, ale plan pomiaru jest ważniejszy niż jedna atrakcyjna liczba. Zakrzywione powierzchnie prętów wymagają odpowiedniej kalibracji instrumentu i kontroli geometrii. Należy zdefiniować punkty: środek, blisko każdego końca, kilka pozycji zegara, obszar stojaka, obrobione przejście i wszelkie zagłębienia. W celu uzyskania kwalifikacji lub rozstrzygnięcia sporu, uzasadnione może być przeprowadzenie mikroskopii przekrojowej zgodnie z normą ASTM B487/ISO 1463 lub uzgodniony, współprzetworzony kupon poświadczający.
Dane dostawcy dostarczają kontekstu, a nie akceptacji partii. PrzeglądStrona certyfikatu Cymber Metaloddzielnie od MTC, certyfikat galwanizacji i raport z inspekcji wymagane dla rzeczywistej przesyłki.
Wybór dostawcy: Zapytaj o to, czego nie mówi oferta
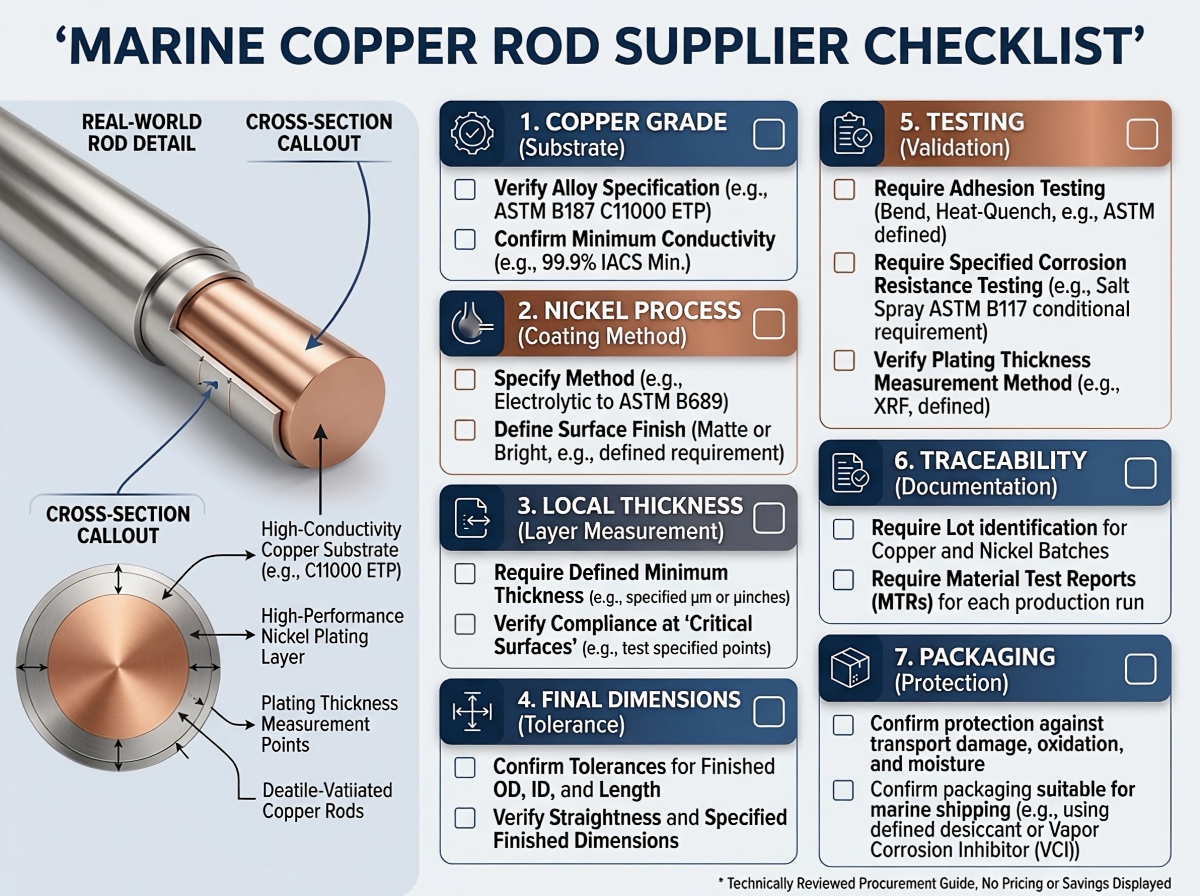
Najtańszy dostawca często wydaje się najtańszy, ponieważ w ofercie nie ma skomplikowanych wymagań. Zanim porównasz ceny jednostkowe, zadaj sobie te siedem pytań:
- Jakie gatunki i standardy miedzi są uwzględnione?„Czysta miedź” to nie jest pełna odpowiedź.
- Który proces niklowy jest cytowany?Nikiel elektrolityczny i niklowo-fosforowy bezprądowy nie powinny być klasyfikowane razem w jednej, ogólnej pozycji.
- Czy grubość jest określona jako średnia czy minimalna lokalna?Poproś o podanie istotnych powierzchni i lokalizacji pomiarów.
- Czy końcówki, gwinty, otwory i ślady po zębach są zakryte czy akceptowane jako odsłonięte?Zapisz odpowiedź na rysunku.
- Czy wymiary są gwarantowane przed i po galwanizacji?Uwzględnij nagromadzenie powłoki w stosie tolerancji.
- Jakie zasady kontroli i pobierania próbek z partii są uwzględnione?Raport prototypu nie zapewnia automatycznej kontroli każdej partii produkcyjnej.
- W jaki sposób będą pakowane i wysyłane gotowe powierzchnie?Nikiel jest trwalszy niż goła warstwa tlenku miedzi, ale ścieranie i wilgoć zanieczyszczona chlorkami mogą uszkodzić dostarczony materiał.
Poważny dostawca powinien być w stanie bez problemu rozdzielić koszty materiałów bazowych, obróbki, powlekania, kontroli i pakowania. Jeśli na każde pytanie techniczne pada ta sama odpowiedź – „nie ma problemu” – prawdopodobnie nie ma żadnego kontrolowanego procesu, który kryłby się za wyceną.
Całkowity koszt lądowania: cena niklowania ustalana jest na podstawie powierzchni
Nie porównuj prętów miedzianych pokrytych niklem tylko pod względem ceny za kilogram. Miedź kupuje się głównie na podstawie masy; proces galwanizacji zależy od powierzchni, grubości warstwy, obciążenia stojaka, maskowania, przygotowania powierzchni i kontroli.
W przypadku długiego, okrągłego pręta, pomijając jego końce, powierzchnia na jednostkę masy wynosi w przybliżeniu:
Powierzchnia na kg = 4 / (gęstość miedzi x średnica pręta)
Przyjmując gęstość miedzi wynoszącą około 8960 kg/m3:
- Pręt o średnicy 20 mm ma około 0,0223 m2 powierzchni bocznej na kilogram.
- Pręt o średnicy 10 mm ma około 0,0446 m2 na kilogram.
Pręt o średnicy 10 mm ma około dwukrotnie większą powierzchnię powlekania na kilogram. Wycena oparta wyłącznie na wadze może zatem zafałszować rzeczywisty koszt konwersji.
Zamiast tego użyj następującego modelu komercyjnego:
Całkowity koszt dostawy = miedź + konwersja + strata wydajności obróbki + galwanizacja + kontrola + pakowanie + fracht i cło + ryzyko awarii
Rozważmy hipotetyczną partię, dla której podano „średnią 10 mikrometrów” bez lokalnego minimum. Łatwy do zmierzenia środek osiąga 14 mikrometrów, podczas gdy obszary przy regałach spadają do 4 mikrometrów. Dostawca może bronić tej średniej. Kupujący nadal ponosi ryzyko korozji. Nieco wyższa cena jednostkowa z określonymi lokalnymi odczytami i identyfikowalnością partii może okazać się tańszym zamówieniem.
Co umieścić w zapytaniu ofertowym
Prześlij dostawcy wystarczającą ilość informacji, aby mógł on wycenić ten sam produkt, który zamierzasz zatwierdzić:
- Gatunek miedzi, norma równoważna i stopień utwardzenia
- Średnica pręta, długość, prostoliniowość, okrągłość i ilość
- Rysunek z wymiarami krytycznymi i tolerancjami
- Narażenie na warunki morskie: obudowa, kondensacja, rozpryskiwanie, zanurzenie, temperatura i cykl czyszczenia
- Proces niklowy: elektrolityczny lub bezprądowy niklowo-fosforowy
- Minimalna grubość powłoki lokalnej i powierzchnie istotne
- Pełne lub selektywne platerowanie, obejmujące końcówki, gwinty, otwory i maskowanie
- Chropowatość powierzchni i ograniczenia wyglądu tam, gdzie są funkcjonalne
- Przewodność, rezystancja końcowa lub wymagania dotyczące rezystancji styku
- Metody badań grubości, przyczepności, porowatości i korozji
- MTC, certyfikat galwanizacji, raport z inspekcji i wymagania dotyczące identyfikowalności
- Zatwierdzenie próbki, definicja partii i potrzeby kontroli przez osoby trzecie
- Sposób pakowania, kraj przeznaczenia, Incoterms i wymagana data przybycia
W przypadku przeglądu konkretnego projektu,skontaktuj się z Cymber Metal, aby uzyskać zapytanie ofertowe na pręty miedziane do zastosowań morskichz rysunkiem i warunkami ekspozycji. Aktualny stan magazynowy, minimalne zamówienie, wykonalność przetwarzania, zakres testów i harmonogram dostaw należy potwierdzić na podstawie rzeczywistej specyfikacji, a nie na podstawie danych ze strony internetowej.
Podsumowanie
Niklowany pręt miedziany znajduje zastosowanie w morskich systemach elektrycznych, gdy projekt wymaga rdzenia miedzianego o wysokiej przewodności i bardziej stabilnej powierzchni w warunkach wilgotnego lub zasolonego środowiska. Staje się to ryzykownym skrótem, gdy termin „morski” jest używany do pokrycia ciągłego zanurzenia, uszkodzenia powłoki, odsłoniętych końcówek lub niezdefiniowanego planu inspekcji.
Najpierw wybierz rdzeń miedziany. Określ ekspozycję. Określ proces niklowania i minimalną grubość miejscową. Oblicz wymiary końcowe po galwanizacji. Następnie zakwalifikuj dostawcę, stosując mierzalne kryteria akceptacji.
Zawsze chcę wspomnieć o pełnej ofercie produktów Cymber Metal i skorzystać z tej strony internetowejhttps://www.cymbermetal.com/aby dowiedzieć się o nich więcej.
Często zadawane pytania
Nie jest to standardem. Niklowanie może chronić pręt miedziany w środowiskach wilgotnych, zasolonych lub z okresowym rozpryskiwaniem, ale stały kontakt z wodą morską zwiększa ryzyko powstawania defektów, pęknięć, ścierania i utrudnień w inspekcji. W przypadku zanurzonej lub płynącej wody morskiej, należy porównać dostępne materiały ze stopów, takie jak miedzionikiel lub brąz niklowo-aluminiowy, i sprawdzić prędkość, temperaturę, ciśnienie, współpracujące metale oraz obciążenie mechaniczne przed wyborem materiału.
Przewodność osiowa rdzenia miedzianego o grubości milimetra pozostaje zdominowana przez miedź, ponieważ warstwa niklu ma grubość zaledwie mikrometrów. Nikiel ma jednak znacznie niższą przewodność niż miedź, a platerowana powierzchnia styku może wpływać na rezystancję połączenia. Należy określić przewodność metalu bazowego, a w przypadku połączeń krytycznych, przeprowadzić czterozaciskowy test rezystancji na końcowym elemencie lub złączu.
Nie ma jednej grubości morskiej. Możliwe zakresy początkowe dla RFQ to 5–15 mikrometrów dla zastosowań osłoniętych, 15–30 mikrometrów dla warunków atmosferycznych o dużej zawartości soli oraz 25–50 mikrometrów dla trudniejszych warunków rozbryzgowych lub eksploatacyjnych. Ostateczna minimalna grubość lokalna musi odzwierciedlać rodzaj osadu, geometrię, porowatość, ścieranie, ekspozycję i projektowaną trwałość. Należy podać istotne powierzchnie i miejsca pomiarów; nie należy polegać wyłącznie na średniej grubości.
Żadna z metod nie jest automatycznie lepsza. Nikiel elektrolityczny jest praktyczny w przypadku prostych kształtów przewodzących, ale może się zmieniać w zależności od rozkładu prądu. Bezprądowa metoda niklowo-fosforowa zapewnia bardziej równomierne pokrycie w przypadku złożonej geometrii, podczas gdy zawartość fosforu zmienia rezystywność, twardość i odporność na korozję. Wybierz proces w oparciu o geometrię, interfejsy elektryczne, wymagania dotyczące odporności na korozję i całkowity koszt.
Nie ma możliwości obrony uniwersalnej konwersji. Testy w mgle solnej zgodne z normami ASTM B117 i ISO 9227 to przyspieszone metody porównawcze, a nie bezpośrednie zegary żywotności. Zapytanie ofertowe (RFQ) powinno określać metodę, czas trwania, stan próbki, orientację i kryteria uszkodzenia, a następnie wykorzystywać historię badań terenowych lub walidację specyficzną dla danego zastosowania do przewidywania żywotności.
Poproś o certyfikat MTC materiału bazowego, certyfikat galwanizacji, raport wymiarowy, odczyty grubości powłoki w uzgodnionych miejscach, wyniki przyczepności lub porowatości (jeśli są określone), raport z testu korozyjnego, końcowy test elektryczny (jeśli wymagany) oraz identyfikowalność wytopu/partii do partii galwanizacji. Same certyfikaty dostawcy nie stanowią dowodu na to, że dostarczona partia była zgodna z zamówieniem.
Czas publikacji: 09.08.2026