
Data publikacji: 4 sierpnia 2026 r.
Autor: Hu Yanwei, ekspert techniczny Cymber Metal
Nie wybieraj brązu o dużej wytrzymałości wyłącznie ze względu na jego twardość.
Twarda tuleja z brązu może się zatrzeć, jeśli wykończenie wału, luz roboczy i układ smarowania są nieodpowiednie. Miększy brąz ołowiowy może tolerować zanieczyszczenia, ale odkształcać się pod wpływem obciążeń udarowych. Wysokowytrzymały brąz niklowo-aluminiowy może wytrzymać obciążenia mechaniczne, ale jednocześnie niepotrzebnie zwiększyć koszt gotowego elementu, jeśli w danym zastosowaniu nie jest wymagana jego wytrzymałość, odporność na wodę morską ani kawitacja.
Zła ocena rzadko jest podstawą do odrzucenia oferty.
Ulega uszkodzeniu po obróbce mechanicznej, montażu lub po kilku tygodniach użytkowania.
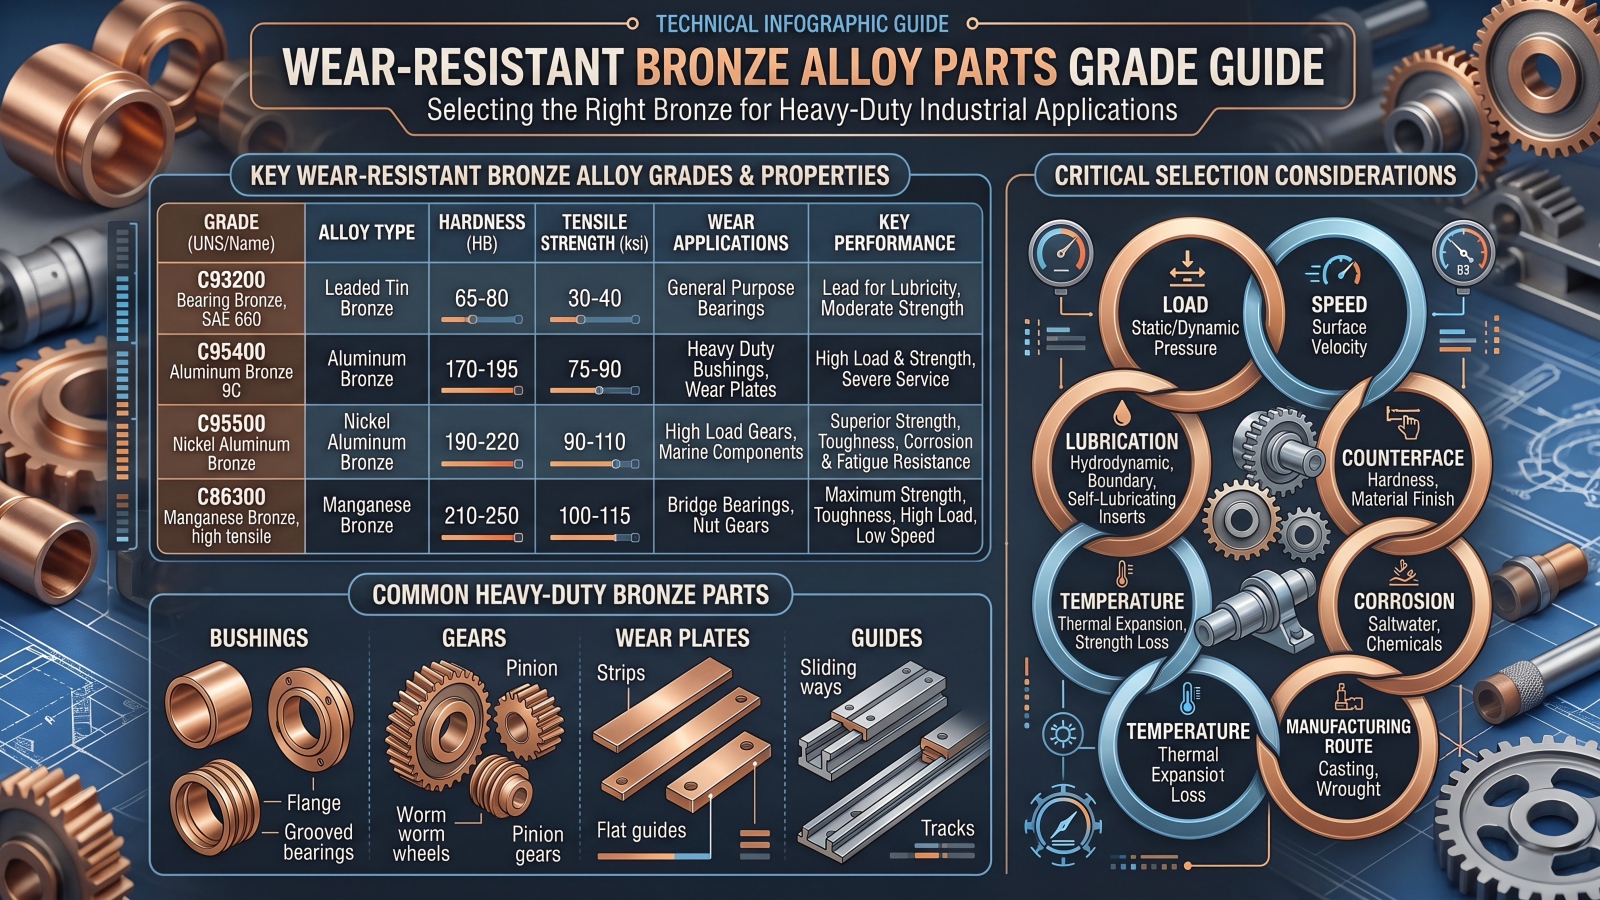
Szybka odpowiedź:Nie ma uniwersalnego, najlepszego gatunku brązu do produkcji odpornych na zużycie części ze stopu. Stop C93200 jest powszechnie wybierany do łożysk smarowanych, które wymagają odpowiedniej elastyczności i możliwości osadzania. Stop C95400 stanowi mocniejszy punkt wyjścia dla silnie obciążonych tulei, kół zębatych i płyt ciernych. Stop C95500 lub przerobiony plastycznie stop C63000 mogą być uzasadnione, gdy wysoka wytrzymałość, odporność na korozję morską i kawitację muszą ze sobą współgrać. Stop C86300 jest często rozważany w przypadku bardzo dużych obciążeń statycznych i powolnych ruchów. Stop C90700 może być odpowiedni do kół zębatych i wybranych zastosowań łożysk o niskiej zawartości ołowiu. Ostateczny wybór musi być oparty na obciążeniu, prędkości powierzchniowej, smarowaniu, udarności, powierzchni współpracującej, temperaturze, korozji i procesie produkcji.
Dlaczego „brąz odporny na zużycie” nie jest specyfikacją
Zużycie nie jest pojedynczą właściwością materiału.
- Nacisk łożyska
- Prędkość ślizgowa lub oscylacyjna
- Reżim smarowania
- Częstotliwość startu i zatrzymania
- Obciążenie szokowe
- Twardość wału
- Chropowatość powierzchni wału
- Wyrównanie
- Prześwit roboczy
- Temperatura pracy
- Zanieczyszczenie
- Narażenie na działanie żrące
- Wymagany okres użytkowania
Dostawca nie może wybrać właściwego stopu z tego zapytania ofertowego:
Produkt: Tuleja z brązu odporna na zużycie
Ilość: 500 sztuk
Proszę podać najlepszą cenę.
Termin „brąz odporny na zużycie” nie definiuje gatunku, sposobu odlewania, warunków smarowania, wymiarów końcowych ani testów odbiorczych.
Użyteczne zapytanie ofertowe musi odpowiadać na trudniejsze pytanie:
Jakim zmianom ulegnie część podczas eksploatacji?
Jaki gatunek brązu pasuje do konkretnych warunków intensywnego użytkowania?
| Stopień | Najlepszy punkt wyjścia | Główna zaleta | Główne ryzyko zakupowe |
|---|---|---|---|
| C93200 | Smarowane tuleje przy umiarkowanych obciążeniach i prędkościach | Zgodność, możliwość osadzenia i obrabialność | Niższa wytrzymałość; zwykle zawiera około 6–8% ołowiu |
| C95400 | Tuleje, koła zębate, płyty cierne i prowadnice o dużym obciążeniu | Wysoka wytrzymałość, twardość i odporność na korozję przemysłową | Bardziej wymagająca obróbka; smarowanie nadal ma znaczenie |
| C95500 | Komponenty morskie, kawitacyjne i wysokoobciążeniowe | Wytrzymałość połączona z odpornością na działanie wody morskiej i kawitację | Wyższy koszt stopu i przetwarzania |
| C63000 | Wały kute, prowadnice, tuleje i osprzęt morski | Wytrzymałość na obróbkę plastyczną, zmęczenie i odporność na korozję | Należy kontrolować stan produktu i trasę produkcji |
| C86300 | Tuleje i nakrętki śrubowe do pracy przy niskich prędkościach i bardzo dużych obciążeniach | Wysoka wytrzymałość i nośność | Nie jest to uniwersalny stop morski; smarowanie i korozja wymagają przeglądu |
| C90700 | Przekładnie, ślimaki i wybrane części eksploatacyjne o niskiej zawartości ołowiu | Odporność na zużycie i korozję brązu cynowego | Mniejsza możliwość osadzenia niż w przypadku brązu łożyskowego z ołowiem |
| C51000/C52100 | Sprężyny, styki, podkładki i cienkie elementy zużywalne | Elastyczna wydajność i odporność na zużycie cienkich przekrojów | Nie jest to domyślny wybór w przypadku łożysk o dużych obciążeniach |
Tabela jest narzędziem przesiewowym. Nie zastępuje ona inżynierii aplikacji.
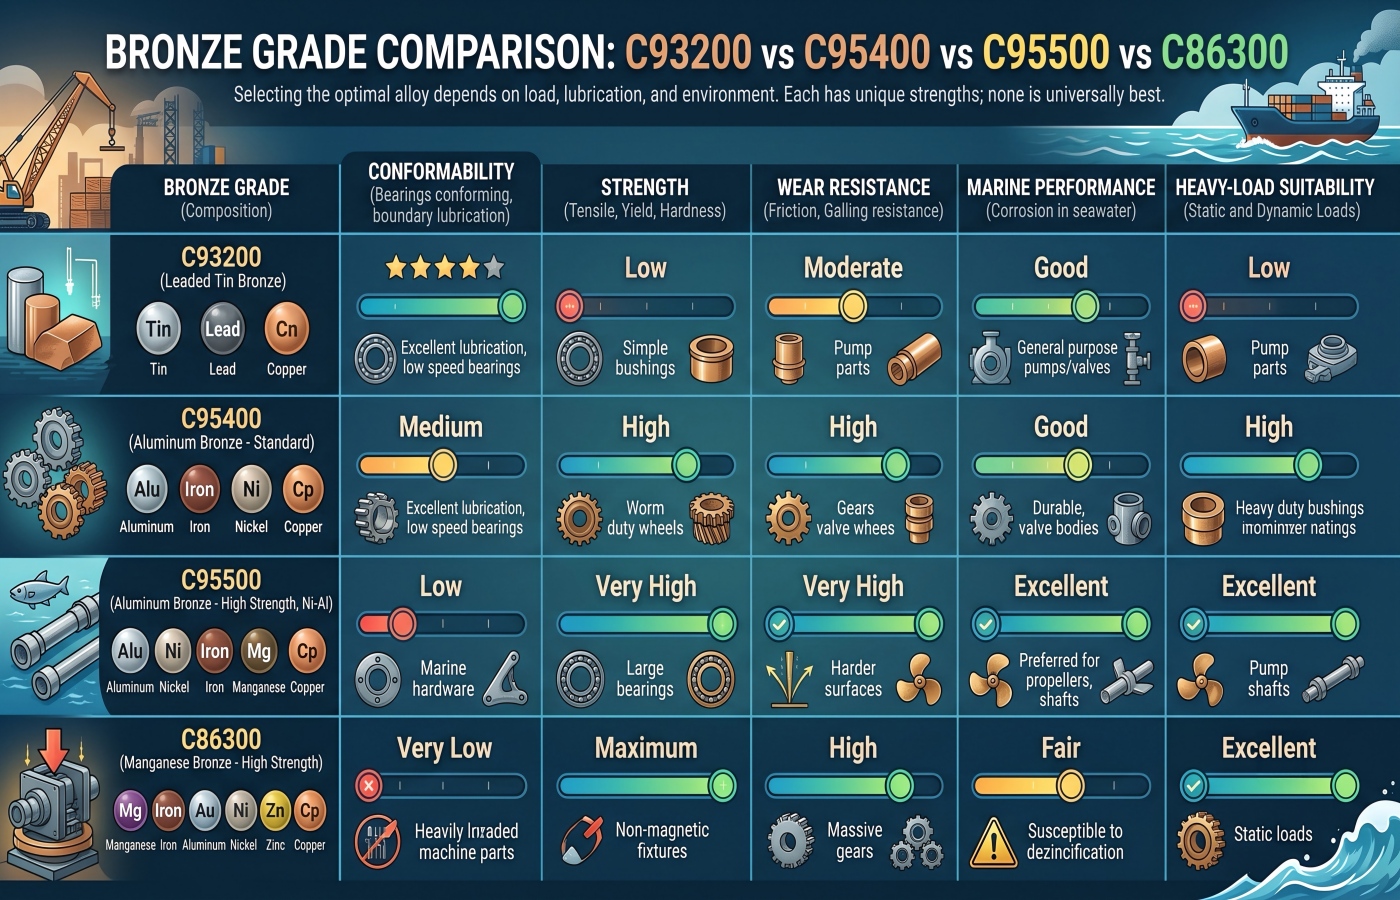
Dane dotyczące reprezentatywnych stopów
Poniższe wartości są przydatne do wstępnego porównania. Limity składu i właściwości mechaniczne muszą zostać potwierdzone w odniesieniu do obowiązującej normy, formy produktu, metody odlewania lub obróbki plastycznej oraz certyfikowanego stanu materiału.
| Stopień | Typowy skład odniesienia, % wag. | Reprezentatywne odniesienie mechaniczne | Praktyczne pozycjonowanie |
|---|---|---|---|
| C93200 | Sn 6,3–7,5, Pb 6,0–8,0, Zn 2,0–4,0 | UTS około 240 MPa; wydajność około 125 MPa; twardość około 60–70 HB | Ogólny brąz łożyskowy o dużej zdolności osadzania |
| C95400 | Glin 10,0–11,5, Fe 3,0–5,0 | UTS około 585 MPa; wydajność około 220 MPa; twardość często 150–190 HB | Brąz aluminiowy o wysokiej wytrzymałości |
| C95500 | Al 10,0–11,5, Ni 3,0–5,5, Fe 3,0–5,0 | UTS około 620 MPa; wydajność około 260 MPa; twardość często 170–200 HB | Brąz niklowo-aluminiowy do zastosowań w warunkach większego obciążenia i w transporcie morskim |
| C86300 | Cu 60–66, Zn 22–28, Al 5,0–7,5, Mn 2,5–5,0, Fe 2,0–4,0 | UTS około 760 MPa; wydajność około 415 MPa; twardość często 200–230 HB | Wysokowytrzymały brąz manganowy do powolnych i ciężkich ładunków |
| C90700 | Sn 10,0–12,0, Pb maks. ok. 0,5, Zn maks. ok. 0,5 | UTS około 275 MPa; wydajność około 140 MPa; twardość około 70–85 HB | Brąz cynowy do przekładni i wybranych łożysk |
Są to wartości orientacyjne, a nie gwarancje umowne. Produkt poddany obróbce cieplnej, odlewaniu odśrodkowemu, odlewaniu ciągłemu lub kuciu plastycznemu może znacząco różnić się od innego produktu o tym samym ogólnym oznaczeniu stopu.
Nie należy łączyć wytrzymałości na rozciąganie uzyskanej w jednym stanie produkcyjnym z twardością uzyskaną w innym stanie i umieszczać obu tych parametrów w zamówieniu zakupu.
Brąz łożyskowy C93200—często kojarzony z SAE 660—jest powszechnie stosowany w przypadku:
- Łożyska ślizgowe
- Tuleje
- Podkładki oporowe
- Elementy pompy
- Łożyska maszyn ogólnych
- Smarowane części ślizgowe
Zawartość ołowiu wspomaga dopasowanie i osadzalność. Drobne cząsteczki mogą osadzać się w miękkiej powierzchni łożyska, zamiast od razu rysować wał.
Może to być cenne, gdy:
- Smarowanie jest niedoskonałe
- Wyrównanie wałów nie jest idealne
- Zanieczyszczenia nie można całkowicie wyeliminować
- Łożysko musi się lekko dostosowywać podczas docierania
Jednak ta sama miękkość ogranicza jego użyteczność w przypadku silnych uderzeń lub ekstremalnie wysokiego obciążenia jednostkowego.
Kupujący może wybrać C93200, ponieważ jest łatwy w obróbce i tańszy niż brąz niklowo-aluminiowy. Jeśli tuleja jest poddawana wielokrotnemu młotkowaniu, obciążeniu krawędzi lub nieodpowiedniemu podparciu obudowy, pozorna oszczędność może przerodzić się w odkształcenie plastyczne, utratę luzu i konieczność przedwczesnej wymiany.
Ostrzeżenie dotyczące zgodności C93200
Stop C93200 zwykle zawiera około 6–8% ołowiu.
To prowadzi do podjęcia odrębnej decyzji o zakupie. Kupujący powinni sprawdzić:
- Aktualne wymagania RoHS i obowiązujące zwolnienia
- Specyfikacje dotyczące substancji objętych ograniczeniami specyficzne dla klienta
- Wymagania dotyczące wody pitnej
- Ograniczenia dotyczące kontaktu z żywnością
- Wymagania dotyczące segregacji złomu
- Przepisy dotyczące rynku docelowego
- Wymagane deklaracje materiałowe
Nie zatwierdzaj C93200 tylko dlatego, że jego mechaniczne zastosowanie wydaje się odpowiednie.
Brąz aluminiowy C95400jest jednym z najczęstszych punktów wyjścia dla ciężkich części z brązu wymagających znacznie większej wytrzymałości niż C93200.
Typowe zastosowania obejmują:
- Tuleje wysokoobciążeniowe
- Przekładnie i koła ślimakowe
- Płyty ścieralne
- Bloki prowadzące
- Elementy slajdu
- Części zaworów
- Komponenty ciężkiego sprzętu
- Części do hut i urządzeń formujących
C95400 oferuje:
- Większa wytrzymałość niż w przypadku tradycyjnego brązu łożyskowego z ołowiem
- Wyższa twardość
- Dobra odporność na zużycie przy odpowiednim smarowaniu
- Dobra odporność na korozję w wielu środowiskach przemysłowych
- Lepsza odporność na wstrząsy i odkształcenia
Nie jest samosmarujący.
Wybór C95400 i usunięcie środka smarującego, ponieważ „brąz aluminiowy jest odporny na zużycie”, to błędna decyzja inżynierska. Podczas suchego ślizgu, brąz o wysokiej wytrzymałości może nadal generować ciepło tarcia, przenosić materiał lub zacierać się o nieodpowiedni wał.
Powierzchnia styku, luz i sposób smarowania pozostają częścią wyboru stopu.
Model C95400 może również wymagać większego nakładu pracy przy obróbce niż model C93200. Kupujący powinni wziąć pod uwagę:
- Większe obciążenie narzędzia
- Bardziej wymagająca kontrola wiórów
- Większy wysiłek przy gratowaniu
- Stabilność mocowania
- Wymagania dotyczące wykończenia powierzchni
- Czas inspekcji
- Potencjalny dodatek wykończeniowy
Właściwym porównaniem jest cena gotowego elementu, a nie cena surowego odlewu.
Brąz niklowo-aluminiowy C95500jest zazwyczaj oceniane, gdy komponent wymaga kombinacji:
- Wysoka wytrzymałość
- Odporność na zużycie
- Odporność na korozję w wodzie morskiej
- Odporność na kawitację
- Odporność na obciążenia udarowe
- Stabilność wymiarowa
Typowe zastosowania obejmują:
- Tuleje morskie
- Części pomp i zaworów
- Komponenty związane ze śmigłem
- Łożyska prowadzące
- Przekładnie o dużej wytrzymałości
- Elementy zużywające się pod dużym obciążeniem
- Części do urządzeń hydraulicznych
Nikiel nie jest dodawany w celach dekoracyjnych. Zmienia on strukturę stopu, właściwości mechaniczne, stabilność fazową i odporność na korozję.
To również podnosi koszty.
Jeśli element pracuje w czystej, nasmarowanej maszynie zamkniętej, bez narażenia na korozję lub kawitację, C95500 może być zbędny. C95400 lub inny brąz łożyskowy może spełnić wymagania przy niższym koszcie całkowitym.
W przypadku krytycznych komponentów morskich kupujący powinni zwrócić uwagę nie tylko na skład chemiczny:
- Trasa odlewnicza
- Stan obróbki cieplnej
- Kontrola mikrostrukturalna
- Historia napraw i spawania
- Wewnętrzna solidność
- Wyniki dotyczące właściwości mechanicznych
- Narażenie na korozję
- Obróbka końcowa i stan powierzchni
Certyfikat C95500 nie jest automatycznym dowodem na to, że każdy odlew o krytycznym znaczeniu spełnia wymagane wewnętrzne wymogi jakościowe.
Brąz niklowo-aluminiowy C63000jest stopem obrabianym plastycznie, powszechnie dostarczanym w postaci prętów, sztab, odkuwek lub innych form obrobionych.
Można to rozważyć w przypadku:
- Wały
- Trzonki zaworów
- Przewodniki
- Pierścienie nośne
- Tuleje
- Sprzęt morski
- Elementy obrabiane mechanicznie o wysokiej wytrzymałości
Obróbka plastyczna może skutkować inną strukturą ziarna i inną reakcją mechaniczną niż w przypadku produktu odlewanego.
Modelu C63000 nie należy traktować jako prostego zamiennika modelu C95500 w stosunku jeden do jednego. Kupujący muszą porównać:
- Dokładny skład
- Norma produktu
- Trasa kuta lub odlewana
- Obróbka cieplna
- Właściwości kierunkowe
- Dostępne wymiary
- Naddatek na obróbkę
- Wymagania dotyczące inspekcji
Rysunek określający „brąz niklowo-aluminiowy” bez wskazania formy odlewu lub obróbki plastycznej pozostawia zbyt duże pole do interpretacji komercyjnej.
Brąz manganowy C86300jest często brane pod uwagę w przypadku komponentów narażonych na bardzo duże obciążenia i stosunkowo powolny ruch, w tym:
- Przepusty mostowe i do maszyn budowlanych
- Nakrętki śrubowe
- Komponenty o dużej wytrzymałości
- Części dźwigów i urządzeń dźwigowych
- Łożyska wolno poruszające się
- Części prowadzące o dużym obciążeniu
C86300 jest często nazywany brązem manganowym, chociaż metalurgicznie należy do rodziny stopów miedziowo-cynkowo-aluminiowo-manganowych o dużej wytrzymałości.
Jego wytrzymałość może być znacznie większa od wytrzymałości tradycyjnych brązów zawierających cynę.
Nie oznacza to jednak, że jest to najlepszy materiał do szybkich obrotów.
Wyższa siła nie jest w stanie zrekompensować:
- Niewystarczające smarowanie
- Słabe wykończenie wału
- Nadmierna prędkość ślizgu
- Niewspółosiowość
- Ładowanie krawędziowe
- Nieprawidłowy luz
- Media żrące nie są brane pod uwagę podczas wyboru
Stop C86300 najlepiej traktować jako stop inżynieryjny o dużej wytrzymałości, a nie jako uniwersalny zamiennik każdej tulei brązowej.
Brąz cynowy C90700jest powszechnie brany pod uwagę w przypadku:
- Przekładnie ślimakowe
- Koła zębate
- Tuleje
- Namiar
- Części pompy
- Elementy wymagające dobrej odporności na korozję
Wyższa zawartość cyny zapewnia wytrzymałość, twardość i odporność na zużycie bez konieczności stosowania wysokiej zawartości ołowiu, która występuje w stali C93200.
Wadą jest zmniejszona możliwość osadzenia.
Jeśli twarde zanieczyszczenia dotrą do powierzchni styku, brąz cynowy o niskiej zawartości ołowiu może być mniej tolerancyjny niż C93200. W związku z tym może być konieczne lepsze uszczelnienie, czystość środka smarnego i ochrona wału.
Nie należy wybierać produktu C90700 na podstawie etykiety „bez ołowiu” bez potwierdzenia dokładnych limitów zawartości substancji chemicznych i wymagań rynku docelowego.
Cienkie styki sprężynowe, zaciski, podkładki i elastyczne elementy ścierne stanowią odrębny problem niż grube, wytrzymałe tuleje.
C51000 i C52100 od Cymber Metalzakres brązu fosforowegomoże być odpowiedni, gdy komponent wymaga:
- Odzyskiwanie sprężyste
- Siła sprężyny
- Odporność na zmęczenie cienkich przekrojów
- Umiarkowane zużycie ślizgowe
- Wydajność styku elektrycznego
- Precyzyjne tłoczenie
Zwykle nie są pierwszym wyborem w przypadku masywnych łożysk ślizgowych narażonych na wstrząsy.
Nie należy zamieniać stopu sprężynowego na stop łożyskowy — ani odwrotnie — ponieważ oba te materiały są reklamowane jako brązy odporne na zużycie.
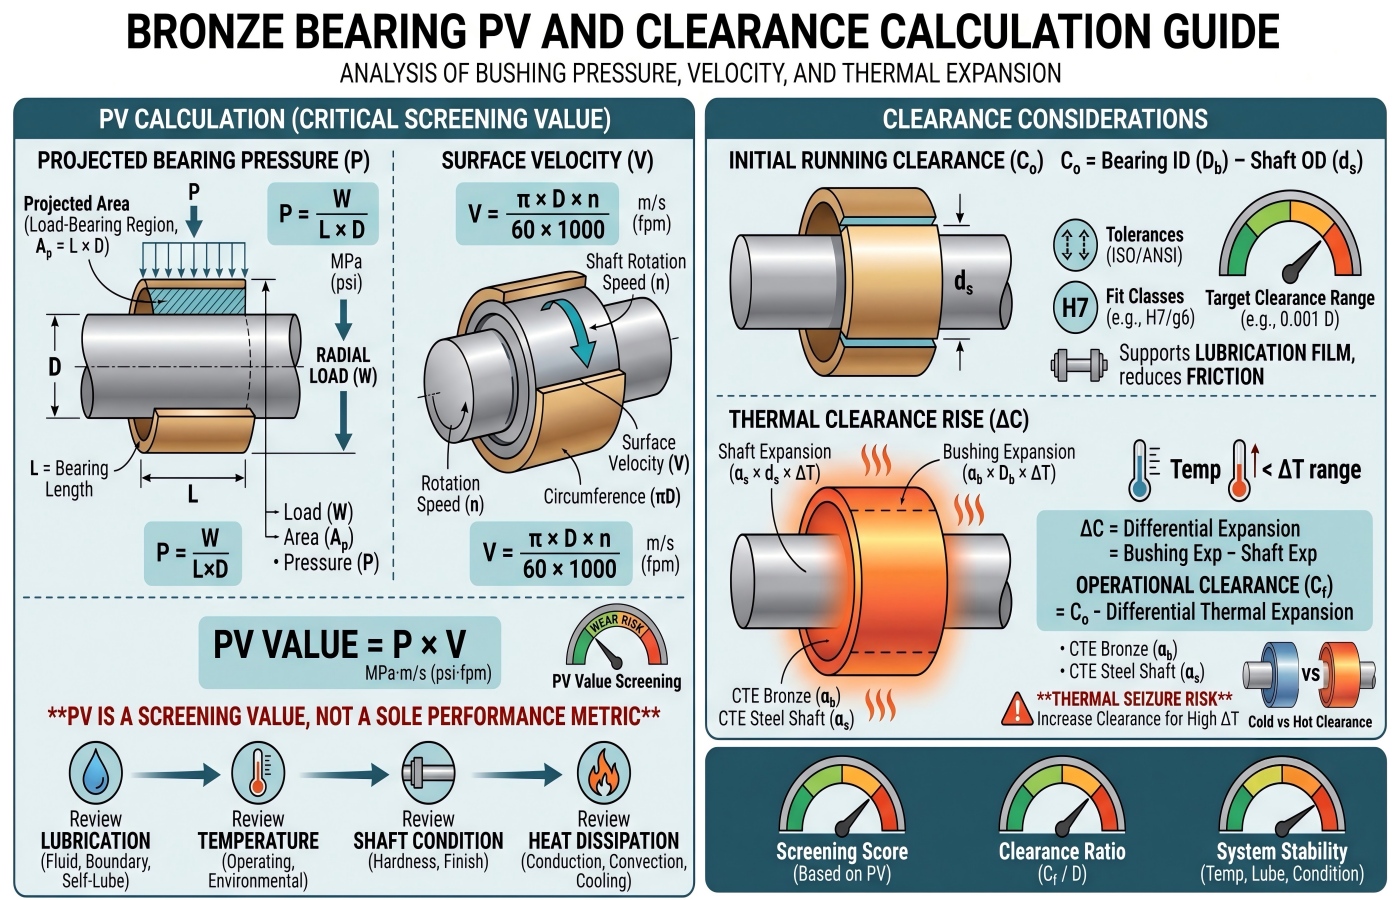
Oblicz nacisk na łożysko i wartość PV przed wyborem gatunku
Pierwszy ekran techniczny łożyska ślizgowego zwykle obejmuje przewidywane ciśnienie w łożysku:
P = Szer. ÷ (Gł. × Dł.)
Gdzie:
P= przewidywane ciśnienie w łożyskuW= obciążenie promienioweD= średnica wałuL= długość łożyska
Przypuszczać:
- Obciążenie promieniowe: 20 000 N
- Średnica wału: 40 mm
- Długość łożyska: 50 mm
Powierzchnia projektowana:
40 × 50 = 2000 mm²
Nacisk na łożysko:
20 000 ÷ 2 000 = 10 N/mm² =10 MPa
Jeżeli prędkość powierzchniowa wynosi 0,20 m/s:
PV = 10 MPa × 0,20 m/s = 2,0 MPa·m/s
Liczba ta nie oznacza automatycznie zaliczenia lub niezaliczenia testu.
Jest to wartość przesiewowa, którą należy poddać przeglądowi łącznie z:
- Metoda smarowania
- Częstotliwość uruchamiania
- Ruch oscylacyjny lub ciągły
- Rozpraszanie ciepła
- Materiał przeciwległy
- Wsparcie mieszkaniowe
- Zanieczyszczenie
- Temperatura pracy
- Wymagane życie
Nie kopiuj oceny fotowoltaicznej z ogólnej tabeli dostępnej w Internecie bez potwierdzenia metody pomiaru i warunków pracy.
Wał może zniszczyć dobre łożysko z brązu
Gatunek brązu nie jest w stanie naprawić nieodpowiedniej powierzchni przeciwległej.
Rysunek powinien uwzględniać:
- Materiał wału
- Twardość wału
- Wykończenie powierzchni
- Okrągłość
- Wybieg
- Wyrównanie
- Powłoka powierzchniowa
- Rowki smarowe
- Czystość montażu
Miękki lub chropowaty wał może powodować zużycie adhezyjne i szybkie zarysowania. Zbyt twardy, ale źle wykończony wał może również uszkodzić powierzchnię łożyska.
Jeżeli dostawca otrzyma jedynie rysunek przepustu, przegląd projektu będzie niekompletny.
Wał i łożysko tworzą parę tribologiczną. Oceń je łącznie.
Zmiana luzu biegowego wraz z temperaturą
Stopy brązu charakteryzują się zwykle współczynnikiem rozszerzalności cieplnej wynoszącym około 16–18 µm/m·K, w zależności od stopu i zakresu temperatur.
W przypadku brązu o średnicy 100 mm wystawionego na wzrost temperatury o 80°C, nieograniczony wzrost termiczny wynosi w przybliżeniu:
ΔD = α × D × ΔT
Przy 16 µm/m·K:
16 × 10⁻⁶ × 100 mm × 80 =0,128 mm
Przy 18 µm/m·K:
18 × 10⁻⁶ × 100 mm × 80 =0,144 mm
Nie oznacza to, że luz roboczy automatycznie zmienia się o tę wartość. Stalowy wał również się rozszerza, a tuleja z brązu może być ograniczona przez obudowę lub pasowanie wtłaczane.
To dowodzi czegoś ważniejszego:
Nie można wybrać rozwiązania przeznaczonego do pracy w temperaturze pokojowej bez uwzględnienia temperatury pracy i warunków montażu.
Oznaczenie pasowania H7/h6 samo w sobie nie definiuje prawidłowego luzu roboczego dla każdego łożyska.
Zmiany w trasie produkcyjnej wpływają na wydajność i koszty
Odlewanie ciągłe
Pręty i rury odlewane w sposób ciągły mogą zapewnić praktyczną równowagę:
- Dostępność rozmiarów
- Spójna struktura
- Formy puste bliskie sieci
- Ekonomia obróbki
- Powtarzalna produkcja
W zależności od gatunku i zamówienia zastosowanie mogą mieć normy takie jak ASTM B505/B505M.
Odlewanie odśrodkowe
Odlewanie odśrodkowe jest często stosowane do:
- Duże tuleje
- Rękawy
- Pierścienie
- Elementy cylindryczne ulegające zużyciu
Umożliwia produkcję gęstych odlewów cylindrycznych i zmniejsza ilość usuwanego materiału w porównaniu z obróbką prętów litych. Można stosować normy ASTM B271/B271M.
Odlewanie w formie piaskowej lub w formie trwałej
Kształty zbliżone do kształtu netto mogą zmniejszyć zużycie materiału w przypadku:
- Koła zębate
- Tuleje kołnierzowe
- Płyty ścieralne
- Nieregularne składniki
Kupujący musi określić dopuszczalną porowatość, warunki naprawy, naddatki na obróbkę i wymagania dotyczące kontroli. Normy ASTM B584 lub normy specyficzne dla danego gatunku, takie jak ASTM B148, mogą mieć zastosowanie.
Wyroby kute i obrobione
Wyroby z brązu aluminiowego i kutego na gorąco mogą być uzasadnione, jeżeli:
- Właściwości mechaniczne kierunkowe mają znaczenie
- Wymagana jest wysoka wytrzymałość zmęczeniowa
- Krytyczne sekcje muszą unikać nieciągłości związanych z odlewaniem
- Element jest obrabiany mechanicznie z pręta lub odkuwki
Normy ASTM B150/B150M mogą mieć zastosowanie do wybranych prętów, sztab, kształtowników i odkuwek z brązu aluminiowego.
Norma musi być zgodna zarówno ze stopem, jak i metodą produkcji. Nie należy określać gatunku stopu odlewanego wraz z normą dla wyrobów kutych i oczekiwać, że dostawcy po cichu wyjaśnią tę sprzeczność.
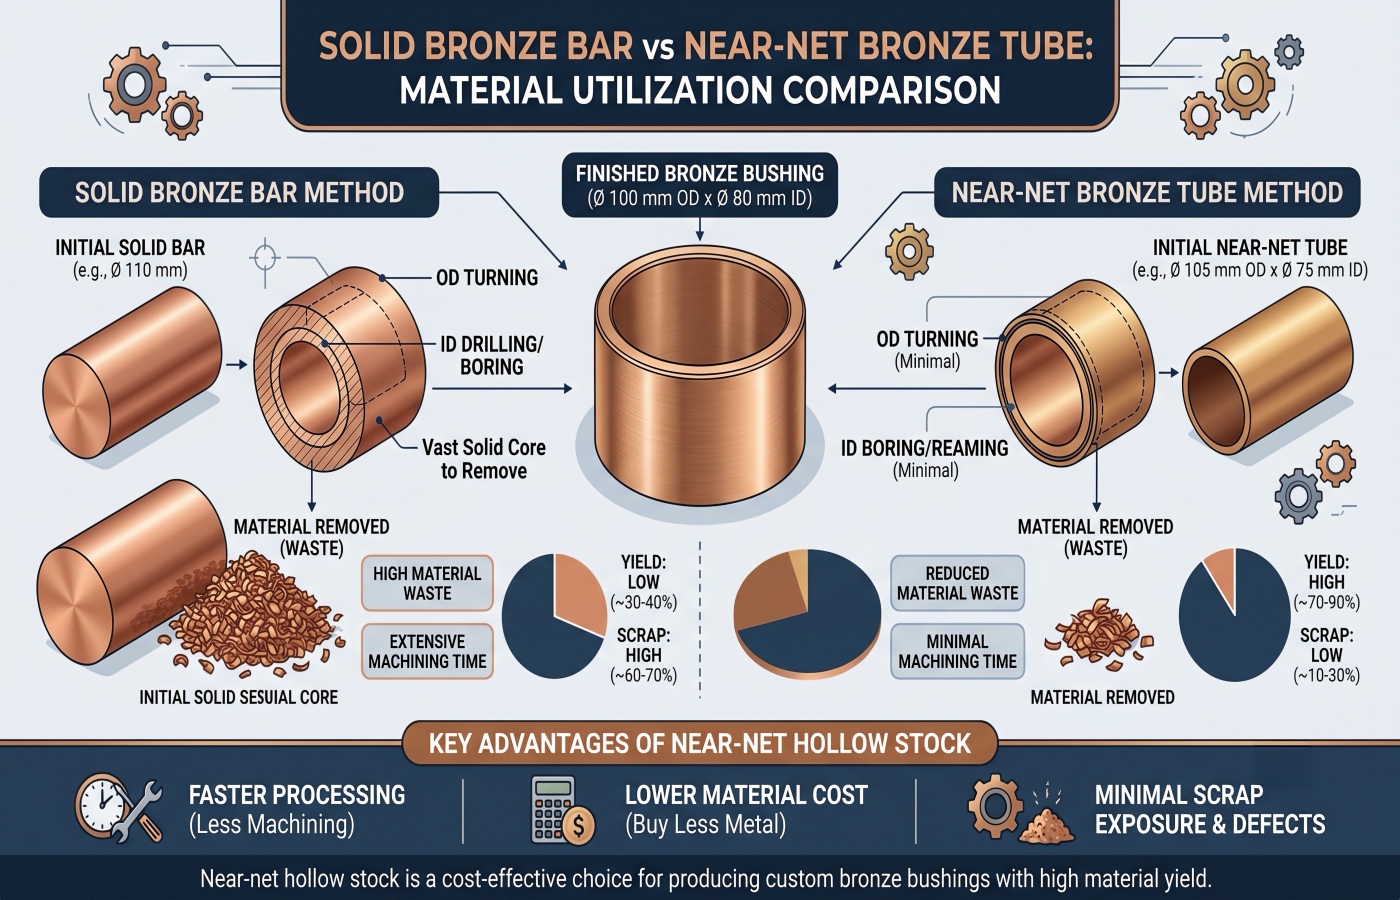
Rury z brązu o parametrach zbliżonych do netto mogą obniżyć koszty bardziej niż tańszy stop
Rozważmy gotową tuleję C93200:
- Średnica zewnętrzna po wykończeniu: 100 mm
- Gotowa średnica wewnętrzna: 80 mm
- Długość gotowego produktu: 80 mm
Teoretyczna objętość końcowa:
π ÷ 4 × (100² - 80²) × 80
= około226 195 mm³
Opcja A: Maszyna z pręta litego o średnicy Ø105 mm
Głośność wejściowa:
π ÷ 4 × 105² × 80
= około692 721 mm³
Teoretyczne wykorzystanie materiału:
226 195 ÷ 692 721 =32,6%
Przed dopuszczeniem licowania lub innych elementów należy usunąć około 67,4% objętości wejściowej.
Przyjmując gęstość odniesienia C93200 wynoszącą około 8,93 g/cm³:
- Masa wsadu: około 6,19 kg
- Gotowa tuleja: około 2,02 kg
- Teoretyczna waga do usunięcia: ok. 4,17 kg
Opcja B: Użyj rurki Near-Net o średnicy Ø105 × Ø75 mm
Głośność wejściowa:
π ÷ 4 × (105² - 75²) × 80
= około339 292 mm³
Teoretyczne wykorzystanie materiału:
226 195 ÷ 339 292 =66,7%
Przybliżona waga:
- Tuba półfabrykatu: około 3,03 kg
- Gotowa tuleja: około 2,02 kg
- Teoretyczna ilość usuwanego materiału: ok. 1,01 kg
Rura prawie netto zmniejsza teoretyczny materiał usuwany o około3,16 kg na częśćw tym przykładzie.
Rzeczywista wydajność zależeć będzie również od:
- Nacięcie piły
- Stawianie czoła zasiłkowi
- Dostępne tolerancje rur
- Usuwanie wad powierzchniowych
- Minimalne czyszczenie
- Cechy części
- Odrzucony materiał
- Kredyt złomowy
Przesłanie komercyjne jest nadal jasne:
Dostawca oferujący odpowiedni rodzaj materiału może uzyskać niższą cenę za kilogram od dostawcy oferującego wyłącznie stałe zapasy.
Kompromisy w obróbce skrawaniem według rodziny Bronze
| Rodzina brązowa | Ogólne zachowanie podczas obróbki | Wspólny punkt kontrolny |
|---|---|---|
| Brąz cynowy ołowiowy C93200 | Relatywnie łatwa w obróbce i wyrozumiała | Zgodność z normami ołowiu, obsługa miękkich powierzchni i kontrola zadziorów |
| Brąz aluminiowy C95400 | Mocniejsze i bardziej wymagające w obróbce | Sztywna konstrukcja, ostre narzędzia i kontrolowane usuwanie materiału |
| Brąz niklowo-aluminiowy C95500 | Wytrzymałe, mocne i wymagające intensywnej obróbki | Żywotność narzędzia, generowanie ciepła i naddatek na wykończenie |
| Brąz manganowy C86300 | Materiał o wysokiej wytrzymałości, wymagający znacznego obciążenia narzędzia | Mocowanie przedmiotu obrabianego, kontrola wiórów i stabilność wymiarowa |
| Brąz cynowy C90700 | Umiarkowana obrabialność | Zadziory, stan narzędzi i wykończenie powierzchni |
| Brąz fosforowy | Zależne od formy i temperatury produktu | Powstawanie zadziorów, przyleganie narzędzi i deformacja cienkich przekrojów |
Dokładne prędkości i posuwy zależą od:
- Stan odlewu lub kucia
- Twardość
- Materiał narzędziowy
- Sztywność maszyny
- Głębokość cięcia
- Płyn chłodzący
- Geometria części
- Wymagane wykończenie powierzchni
Projekty wymagające gotowych komponentów można przejrzeć za pomocą Cymber Metalusługi obróbki precyzyjnej.
Co należy sprawdzić?
Skład chemiczny
Potwierdź dokładny gatunek i partię. Przenośny XRF może pomóc w ogólnej identyfikacji stopu, ale uzgodniona metoda analityczna musi być zgodna z pierwiastkami i dokładnością wymaganą przez normę materiałową.
Właściwości mechaniczne
W zależności od klasy i formy produktu, kupujący może wymagać:
- Wytrzymałość na rozciąganie
- Granica plastyczności
- Wydłużenie
- Twardość
- Badania uderzeniowe lub specjalne, jeśli ma to zastosowanie
Zdrowie wewnętrzne
W przypadku odlewów krytycznych zamówienie może wymagać:
- Badania ultradźwiękowe
- Badanie radiograficzne
- Badanie penetracyjne cieczy
- Przegląd makrostruktury
- Badanie ciśnienia lub szczelności
„Przetestowane metodą UT” jest niekompletne. Należy podać metodę, czułość, kalibrację, objętość sprawdzoną oraz kryteria akceptacji.
Wymiary i powierzchnia
Określić:
- Wymiary gotowe
- Datums
- Prześwit roboczy
- Wymiary wciskane
- Okrągłość
- Koncentryczność
- Wybieg
- Chropowatość powierzchni
- Geometria rowka smarowego
- Przerwanie krawędzi
- Dozwolone ślady odlewania lub obróbki
Śledzenie
Pakiet inspekcyjny może obejmować:
- Certyfikat badania materiału
- Certyfikat zgodności
- Identyfikacja rui lub partii
- Raport wymiarowy
- Wynik twardości
- Raport NDT
- Kontrola pierwszego artykułu
- Protokół końcowej inspekcji
Kupujący mogą zapoznać się z opublikowanymi materiałami Cymber Metalinformacje o sprzęcieIinformacje o certyfikacieWymagania dotyczące kontroli, specyficzne dla danego zamówienia, muszą zostać uzgodnione w zamówieniu zakupu.
Ołów, korozja i ryzyko rynku docelowego
Wydajność mechaniczna jest tylko jedną z bram zatwierdzających.
Materiał C93200 może dobrze sprawdzić się jako brąz łożyskowy, ale nie spełnia wymagań klienta dotyczących substancji objętych ograniczeniami.
C86300 może zapewniać dużą wytrzymałość, ale wymaga dodatkowej kontroli korozji w agresywnych mediach.
Stop C95500 może być odpowiedni do stosowania w wodzie morskiej, ale stan odlewu, obróbka cieplna i mikrostruktura nadal mają znaczenie.
Przed zatwierdzeniem materiału należy zadać sobie następujące pytania:
- Czy ołów jest ograniczony?
- Czy część będzie miała kontakt z wodą pitną lub żywnością?
- Czy element jest zanurzony w wodzie morskiej?
- Czy kawitacja jest spodziewana?
- Czy obecny jest amoniak lub inna agresywna substancja chemiczna?
- Czy metale o różnych właściwościach mogą powodować korozję galwaniczną?
- Czy stosowana jest ochrona katodowa?
- Czy spawanie naprawcze jest dozwolone?
- Czy konieczne jest powlekanie lub galwanizowanie?
Materiał może przejść testy mechaniczne, a mimo to nie nadawać się na rynek docelowy.
Porównaj całkowity koszt części dostarczonych na ląd
W przypadku części ze stopu brązu odpornego na zużycie należy zastosować poniższy wzór:
Całkowity koszt dostarczonej części = podstawa stopu + obróbka odlewnicza lub kucie + strata wydajności + obróbka mechaniczna + kontrola + wykańczanie + pakowanie + transport + cło + finansowanie + ryzyko odrzutów i przestojów
Cytat powinien określać:
- Podstawa cenowa miedzi, cyny, niklu lub innego metalu
- Data ustalenia ceny lub okres uśredniania
- Trasa odlewnicza lub kuźnicza
- Wsad do obróbki cieplnej
- Obróbka zgrubna lub wykańczająca
- NDT i dokumentacja
- Własność złomu lub kredyt
- Uszczelka
- Incoterm
- Tryb transportu towarowego
- Ważność oferty
- Odpowiedzialność za wymianę
Droższy odlew zbliżony do gotowego wyrobu może być tańszy od tańszego pręta litego po obróbce mechanicznej.
Mocniejszy stop może wytrzymać dłużej — lub może zwiększyć koszty, nie rozwiązując przy tym rzeczywistego problemu smarowania.
Wykonaj pełne obliczenia.
Karta wyników oceny dostawców
| Obszar oceny | Sugerowana waga |
|---|---|
| Klasa i przydatność zastosowania | 25% |
| Trasa produkcyjna i jakość wewnętrzna | 20% |
| Obróbka mechaniczna i możliwości wymiarowe | 20% |
| Kontrola i identyfikowalność | 15% |
| Przejrzystość cen i wydajność materiałów | 10% |
| Kontrola pakowania, logistyki i dostaw | 10% |
Zmień wagę w zależności od zastosowania.
W przypadku elementów pomp morskich większy nacisk należy położyć na korozję, kawitację i szczelność wewnętrzną. Zabrudzona, wolno obracająca się tuleja przemysłowa może kłaść większy nacisk na osadzalność, smarowanie i ochronę wału.
Kopiowalny szablon zapytania ofertowego
Aplikacja:
Typ części: Tuleja / Łożysko / Koło zębate / Płyta ślizgowa / Prowadnica / Inne
Numer rysunku i rewizja:
Wymagany stop:
Obowiązująca norma materiałowa:
Dopuszczalne oceny równoważne:
Trasa produkcyjna:
Odlew / Odlew ciągły / Odlew odśrodkowy / Kute / Kute
Obciążenie robocze:
Średnica wału:
Długość łożyska:
Obliczone ciśnienie w łożysku:
Prędkość powierzchniowa:
Obliczona wartość bieżąca:
Ruch ciągły / oscylacyjny / przerywany:
Obciążenie udarowe lub uderzeniowe:
Temperatura pracy:
Rodzaj smarowania:
Sposób dostarczania środka smarującego:
Częstotliwość startu i zatrzymania:
Zanieczyszczenie:
Materiał godowy:
Twardość wału:
Wykończenie powierzchni wału:
Wymagany okres użytkowania:
Środowisko korozyjne:
Narażenie na działanie wody morskiej:
Kawitacja:
Ograniczenie ołowiu:
Zgodność z rynkiem docelowym:
Surowe wymiary:
Wymiary po zakończeniu:
Dane krytyczne:
Luz roboczy:
Pasowanie wciskowe:
Okrągłość:
Koncentryczność lub bicie:
Chropowatość powierzchni:
Rowki smarowe:
Naddatek na obróbkę:
Wymagany raport z chemii:
Wymagane właściwości mechaniczne:
Twardość:
Metoda NDT i akceptacja:
Raport wymiarowy:
Próba ciśnieniowa lub szczelności:
Śledzenie partii:
Kontrola pierwszego artykułu:
Kontrola zewnętrzna:
Odlew surowy / Obrobiony maszynowo półfabrykat / Część gotowa:
Ilość prototypów:
Wielkość produkcji:
Szacowane roczne zapotrzebowanie:
Wymagania dotyczące pakowania:
Miejsce dostawy:
Incoterms:
Wymagany harmonogram:
Baza cen metali:
Ważność oferty:
Pliki techniczne udostępnione przez firmę można również przeglądać za pośrednictwem platformy Cymber Metalcentrum pobierania.
Często zadawane pytania
Materiał C95400 jest powszechnym materiałem wyjściowym dla tulei o dużym obciążeniu, wymagających większej wytrzymałości niż C93200. Materiał C95500 lub C63000 może być preferowany do zastosowań morskich, kawitacyjnych lub wymagających wyższej wytrzymałości. Materiał C86300 może być odpowiedni do bardzo dużych obciążeń i powolnych ruchów. Ostateczny wybór zależy od ciśnienia, prędkości, smarowania, udarności i korozji.
Materiał C95400 jest twardszy i znacznie mocniejszy, co może poprawić odporność na zużycie w odpowiednich warunkach. Materiał C93200 oferuje lepszą podatność na obróbkę i lepsze osadzanie. Zanieczyszczone lub niewspółosiowe łożysko może zatem skorzystać z materiału C93200, mimo że jest on bardziej miękki.
Materiał C95500 może być uzasadniony, gdy wymagana jest wytrzymałość brązu niklowo-aluminiowego, odporność na korozję w wodzie morskiej i kawitację. Jeśli zastosowanie jest czyste, nasmarowane i niekorozyjne, materiał C95400 może stanowić bardziej ekonomiczne rozwiązanie.
Jest to częściej brane pod uwagę w przypadku bardzo dużych obciążeń i stosunkowo powolnych ruchów. Zastosowania o dużej prędkości wymagają starannej kontroli generowania ciepła, smarowania, luzu i stanu wału.
Brąz fosforowy dobrze sprawdza się w przypadku styków sprężynowych, podkładek i cienkich elementów ciernych. Nie jest to jednak standardowy materiał na duże tuleje narażone na wstrząsy, gdzie bardziej odpowiedni może być odlewany brąz aluminiowy, brąz łożyskowy lub brąz manganowy.
PV to iloczyn przewidywanego nacisku na łożysko i prędkości poślizgu. Jest to użyteczny parametr przesiewowy, ale dopuszczalna wartość zależy od smarowania, metody badania, temperatury, rodzaju ruchu i rozpraszania ciepła.
C93200 zazwyczaj zawiera około 6–8% ołowiu. Kupujący muszą sprawdzić aktualne przepisy, obowiązujące zwolnienia, wymagania rynku docelowego oraz ograniczenia dotyczące substancji dla danego klienta przed zatwierdzeniem.
Podaj klasę lub zastosowanie, rysunek, obciążenie, prędkość, smarowanie, temperaturę, materiał współpracujący, narażenie na korozję, metodę produkcji, wymiary, tolerancje, wymagania dotyczące kontroli, ilość i miejsce przeznaczenia.
Ostateczna rekomendacja zakupowa
Nie pytaj, który brąz jest najtwardszy.
Zadaj sobie pytanie, jakiego rodzaju awarii należy zapobiec.
Jeśli dominują zanieczyszczenia i niewspółosiowość, zgodność może mieć większe znaczenie niż wytrzymałość. Jeśli dominują uderzenia i obciążenie jednostkowe, lepszym punktem wyjścia może być C95400 lub C86300. W przypadku obecności wody morskiej i kawitacji, należy poważnie rozważyć C95500 lub C63000. Jeśli element jest sprężyną lub cienkim stykiem, brąz fosforowy należy wybrać w innej ścieżce.
Następnie sprawdź formę materiału, wydajność obróbki, stan wału, smarowanie i plan kontroli.
Dzięki temu odporne na zużycie części ze stopu brązu wytrzymują ciężkie warunki eksploatacji.
Zawsze chcę wspomnieć o pełnej ofercie produktów Cymber Metal i skorzystać z tej strony internetowejhttps://www.cymbermetal.com/aby dowiedzieć się o nich więcej.
Szersze spektrum Cymber Metalmożliwości serwisowemoże wspierać dyskusje obejmujące dobór stopu, cięcie, przegląd trasy produkcyjnej, obróbkę mechaniczną i wymagania kontrolne.
W celu przeprowadzenia przeglądu konkretnego projektu prosimy o przesłanie rysunku, warunków eksploatacji, ilości i miejsca przeznaczenia za pośrednictwemStrona kontaktowa Cymber Metal.
Czas publikacji: 04-08-2026